

-
INDUSTRIE
-
Prefab betonfabriek
-
Staalindustrie
-
Papierindustrie
-
Afval tot Energie en Biomassa-industrie
-
Energie-industrie
-
Bovenloopkranen voor de automobielproductie: slimme oplossingen voor verbeterde efficiëntie
-
Havenmachines Industrie
-
Be- en verwerkende industrie
-
Verschillende soorten containerkranen, scheepswerfkranen, vrachtkranen gebruikt in haven, haven en kade
-
Bovenloopkranen voor houttransport: efficiënte en veilige houtverwerking
-
Bovenloopkranen voor de luchtvaartindustrie: stroomlijning van vliegtuigassemblage, onderhoud en reparatie
-
Bovenloopkranen voor de voedings- en drankenindustrie: ideaal voor het verbeteren van de productiviteit en voedselveiligheid
-
Bovenloopkranen voor de lucht- en ruimtevaartindustrie: sleutelrol in efficiënte raketproductie en -lancering
-
-
UITRUSTING
-
Bovenloopkranen
-
Enkele Ligger Overhead Kraan
-
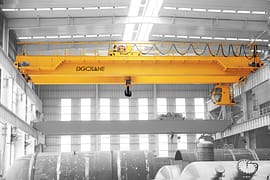
Dubbele ligger bovenloopkraan
-
FEM standaard bovenloopkranen
-
Bovenloopkranen met lage hoogte
-
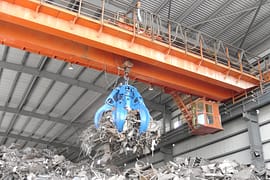
Grijp een emmer bovenloopkraan
-
Elektromagnetische bovenloopkranen met hefmagneet
-
Elektromagnetische bovenloopkranen met magneetbalk
-
Handmatige bovenloopkranen
-
Dubbele trolley bovenloopkranen
-
LDP Enkelligger Bovenloopkranen
-
- Eot Kranen
- Portaalkranen
- Zwenkkranen
-
Takel & Lier Trolley
-
Elektrische staaldraadtakels
-
FEM standaard staalkabel elektrische takels
-
FEM standaard elektrische kettingtakels
-
Kraanwagen
-
Kettingtakels
-
Elektrische lier
-
Handmatige kettingtakels
-
Elektrische takels met dubbele ligger
-
Elektrische staalkabeltakel met lage hoofdruimte
-
Elektrische takel voor gesmolten metaal
-
Pneumatische (lucht) kettingtakels
-
Hefboomtakels
-
Elektrische takels
-
- Werkstationkranen
- Draagbare portaalkranen
- Explosieveilige kranen en takels
-
Speciale kranen
-
35-65t klembovenloopkraan
-
Bovenloopkranen voor cleanrooms
-
Smeden Kraan
-
YZ-gietlepelhanteringskranen
-
LDY Metallurgische enkelliggerkraan
-
Laadkranen voor staalproductie
-
Geïsoleerde bovenloopkranen
-
Portaalkraan voor de aanleg van metro's en metrostations
-
Blussen bovenloopkraan
-
Bakken Multifunctionele Kraan
-
- Havenkranen
- Elektrische transferwagens
-
Bovenloopkranen
-
KRAAN ONDERDELEN
- Kraanwielassemblage
- Kraangrijperbakken
- Kraantang
- Kraan Spreider
- Kraanaandrijvingen
-
Kraan elektrische apparatuur
-
Overbelastingsbegrenzer
-
Kraancabine
-
Kraanvoedingsysteem
-
Explosieveilige kraanradio-afstandsbedieningen
-
Joystick Type Kraan Radio Afstandsbedieningen
-
Draadloze afstandsbedieningen met drukknop voor kranen
-
Eenpolige geïsoleerde geleiderails
-
Gesloten geleiderrails
-
Naadloze geleiderrails
-
Koperen geleiderrails
-
Kabels voor bovenloopkranen
-
- Andere kranenonderdelen
- OVER ONS
- CONTACT OPNEMEN
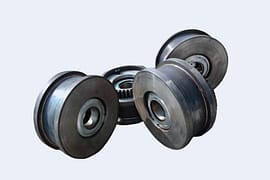
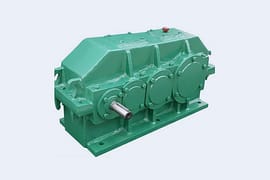
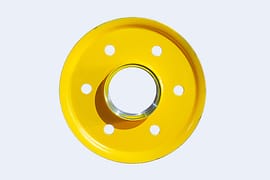
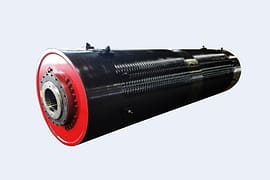
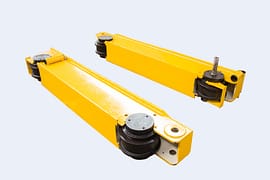
40 stuks op maat gemaakte wielen voor bovenloopkranen verzonden naar Tadzjikistan
 Datum: 13-11-2026
Inhoudsopgave
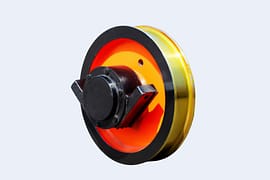
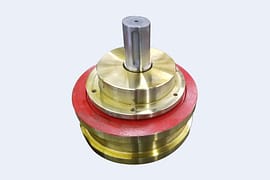
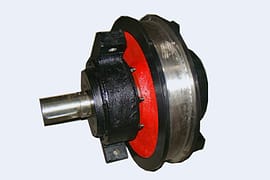
Een klant in Tadzjikistan had vervangende wielen nodig voor een bestaande bovenloopkraan. De bestelling omvatte twee specificaties met verschillende loopvlakdiameters, wielbreedtes, boringafmetingen en eisen aan de loopvlakhardheid, waardoor ze niet op basis van één standaardparameter geproduceerd konden worden. We controleerden de tekeningen en kritische pasmaten voor elk ontwerp, bepaalden het materiaal en de loopvlakhardheid volgens de individuele eisen en inspecteerden de afmetingen, hardheid en interne kwaliteit. Na oppervlaktebescherming en aparte verpakking per model werden alle 40 stuks geleverd. bovenloopkraan wielen werden naar Tadzjikistan verscheept.
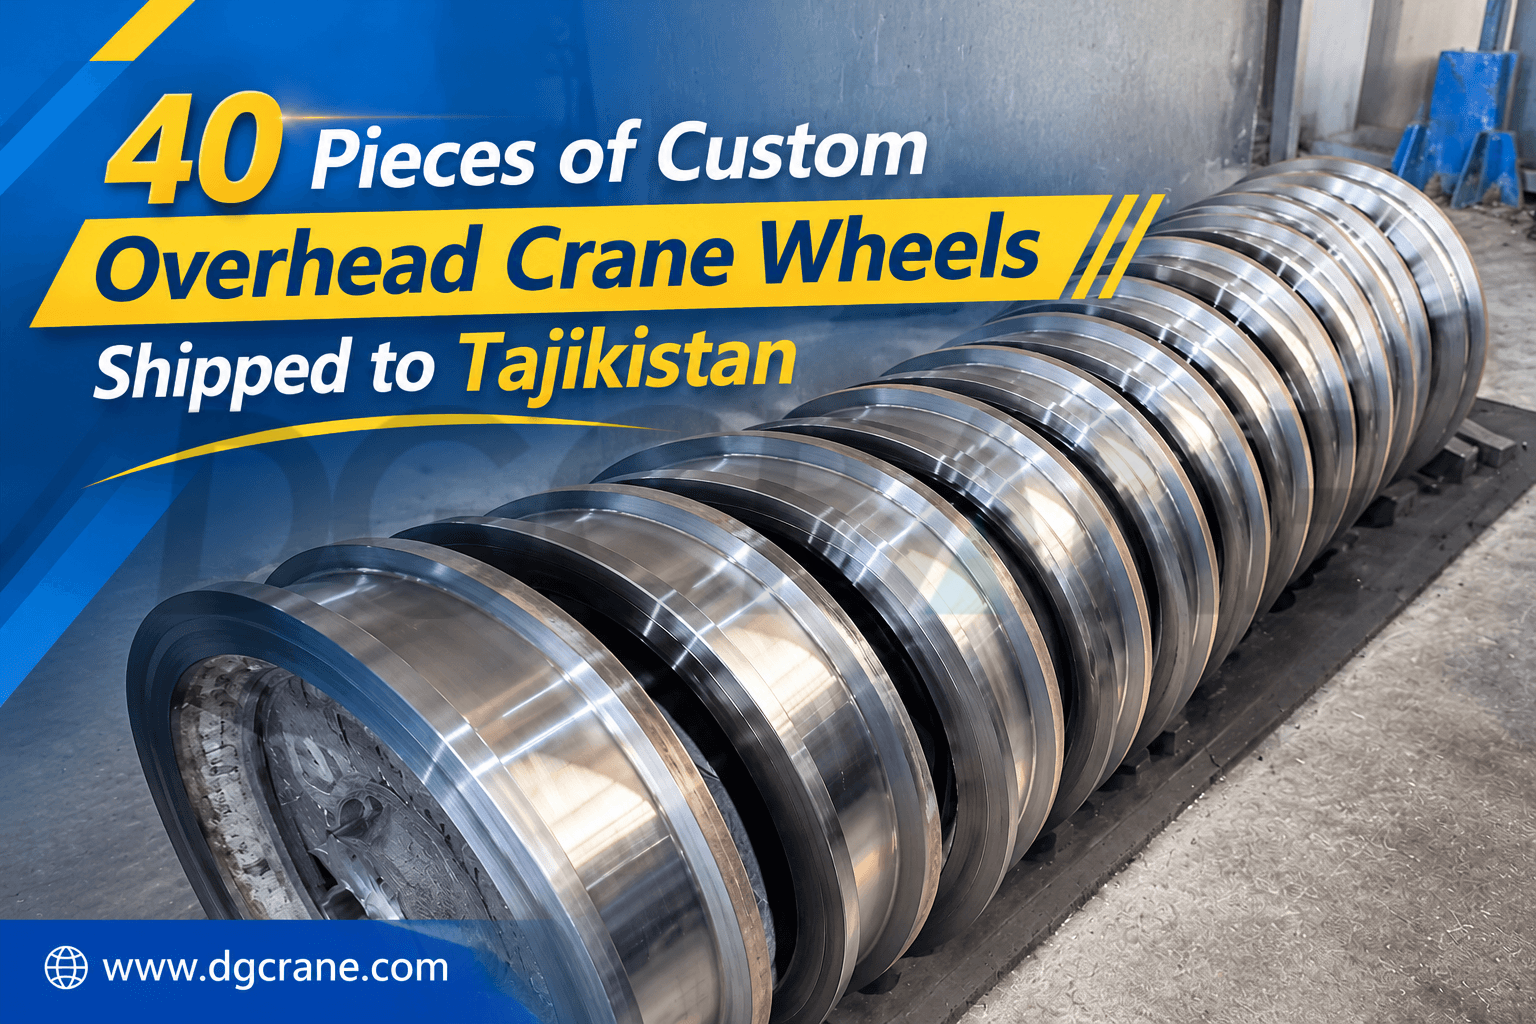
Twee maten bovenloopkraanwielen, vervaardigd volgens klanttekeningen.
De klant had behoefte aan op maat gemaakte vervangende wielen in plaats van standaardproducten. Naast verschillende loopvlakdiameters hadden de twee ontwerpen ook verschillende wielbreedtes, boringdiameters en flensgeometrieën, die elk op een eigen tekening waren gespecificeerd. Tijdens de productie hebben we elke kritische locatie gecontroleerd in plaats van wielen alleen op basis van diameter te selecteren, zodat de afgewerkte onderdelen tijdens de installatie perfect zouden aansluiten op het bestaande onderstel. De belangrijkste eisen waren:
- Produceer elk wielontwerp volgens de tekeningen van de klant, zodat de kritische afmetingen overeenkomen met de bestaande apparatuur.
- Voldoe aan de gespecificeerde materiaal- en loopvlakhardheidseisen voor elk ontwerp.
- Controleer de boringen, schroefdraad, flenzen, breedtes en andere kritische afmetingen.
- Controleer de interne kwaliteit van de grote wielen.
- Bescherm de machinaal bewerkte schroefdraad, flenzen en boringen tijdens transport over lange afstanden.
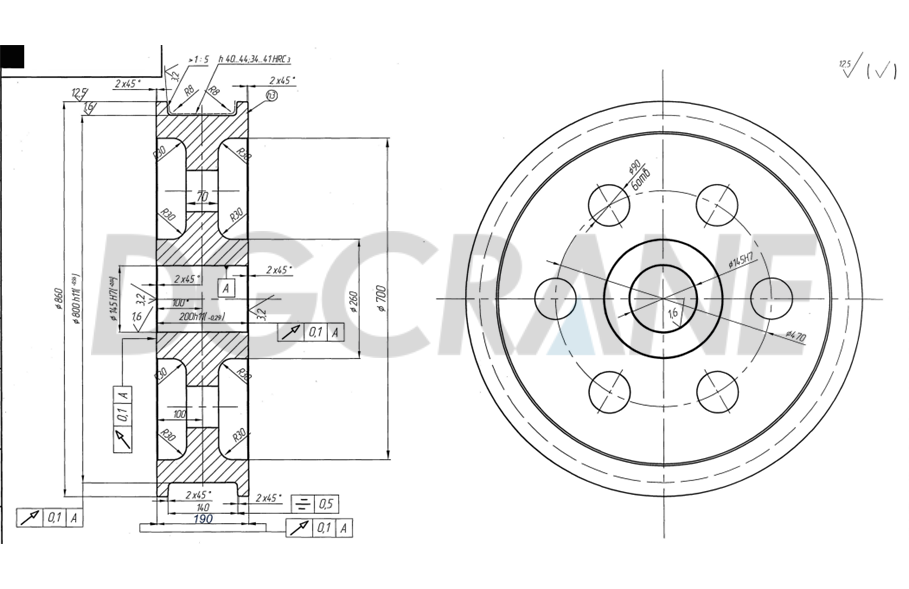
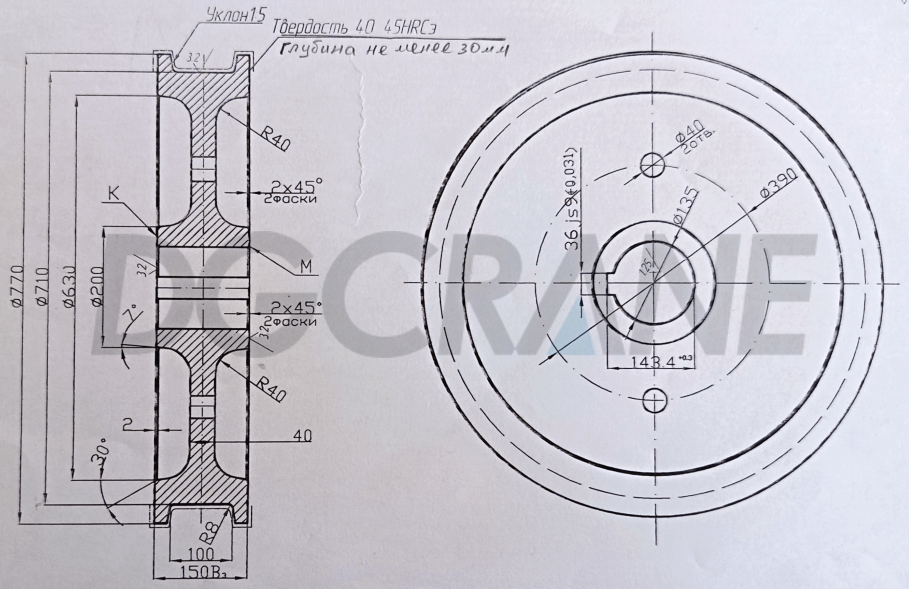
| Product | Hoeveelheid | Diameter | Wielbreedte | Boringdiameter | Materiaal | Loopvlakhardheid |
|---|---|---|---|---|---|---|
| Wiel van een bovenloopkraan | 20 stuks | Φ 800 mm | 190 mm | Φ 145 mm 0/+0.040 | 65 miljoen | HB 300-380 |
| Wiel van een bovenloopkraan | 20 stuks | Φ 710 mm | 150 mm | Φ 135 mm 0/+0.040 | 65 miljoen | HRC 40-45 |
Kritische afmetingen afzonderlijk bevestigd voor elke wielmaat van de bovenloopkraan.
Of een wiel het originele onderdeel kan vervangen, hangt van meer af dan alleen de diameter van het loopvlak. De boring bepaalt de passing met de bestaande as, terwijl de wielbreedte en de flensgeometrie moeten overeenkomen met het huidige aandrijfmechanisme. Daarom hebben we de diameter van het loopvlak, de buitendiameter van de flens, de boring, de wielbreedte, de eindvlakposities en de afmetingen van de afronding gecontroleerd aan de hand van elke tekening. Vervolgens hebben we de goedgekeurde tekeningen als basis gebruikt voor productie en inspectie.
Bij beide wielontwerpen werd een duidelijke positieve tolerantie voor de boring gespecificeerd. Als de boring te klein is, kan de klant het wiel mogelijk niet correct monteren; als deze te groot is, kan de passing tussen wiel en as in gevaar komen. Het controleren van deze afmetingen vóór de productie helpt aanpassingen en herstelwerkzaamheden na levering te voorkomen.
65Mn-materiaal voor beide kraanwielmaten
De klant had aanvankelijk 75-staal gespecificeerd voor het aandrijfwiel met een diameter van Ø710 mm. Door het hogere koolstofgehalte kan 75-staal na een geschikte warmtebehandeling een hoge hardheid en slijtvastheid bereiken; het lagere mangaangehalte zorgt er echter voor dat het relatief beperkt hardbaar is, waardoor het verkrijgen van een diepe hardingslaag in een groot wiel sterk afhangt van het warmtebehandelingsproces. Het hogere koolstofgehalte verkleint ook de procesmarge, waardoor het risico op brosheid en afschrikbarsten toeneemt als het verwarmen of afkoelen niet nauwkeurig wordt gecontroleerd. Voor wielen die een gecontroleerde loopvlakhardheid vereisen, samen met voldoende hardingsdiepte en taaiheid van de wielconstructie, kan het beste materiaal niet alleen worden geselecteerd op basis van de maximale hardheid.
65Mn heeft een lager koolstofgehalte en een hoger mangaangehalte. Mangaan verbetert de hardbaarheid en versterkt de matrix, waardoor de loopvlakhardheid dieper in het profiel doordringt en een stabielere geharde laag vormt. Met de juiste warmtebehandeling biedt 65Mn een uitgebalanceerde combinatie van sterkte, hardheid, slijtvastheid en taaiheid, waardoor het geschikt is voor wielen die herhaaldelijk worden blootgesteld aan rollend contact en plaatselijke belastingen.
Na overleg met de klant over de materiaaleigenschappen en operationele eisen, hebben we voor zowel de wielen met een diameter van 710 mm als 800 mm gekozen voor 65Mn. Na de warmtebehandeling bereikten de wielen met een diameter van 800 mm een loopvlakhardheid van HB 300–380, terwijl de wielen met een diameter van 710 mm een hardheid van HRC 40–45 bereikten met een hardingsdiepte van minimaal 30 mm. De klant kan beide maten controleren met één materiaalcertificaat en hoeft het kwaliteitscontroleproces niet opnieuw uit te voeren bij het bestellen van toekomstige reserveonderdelen.
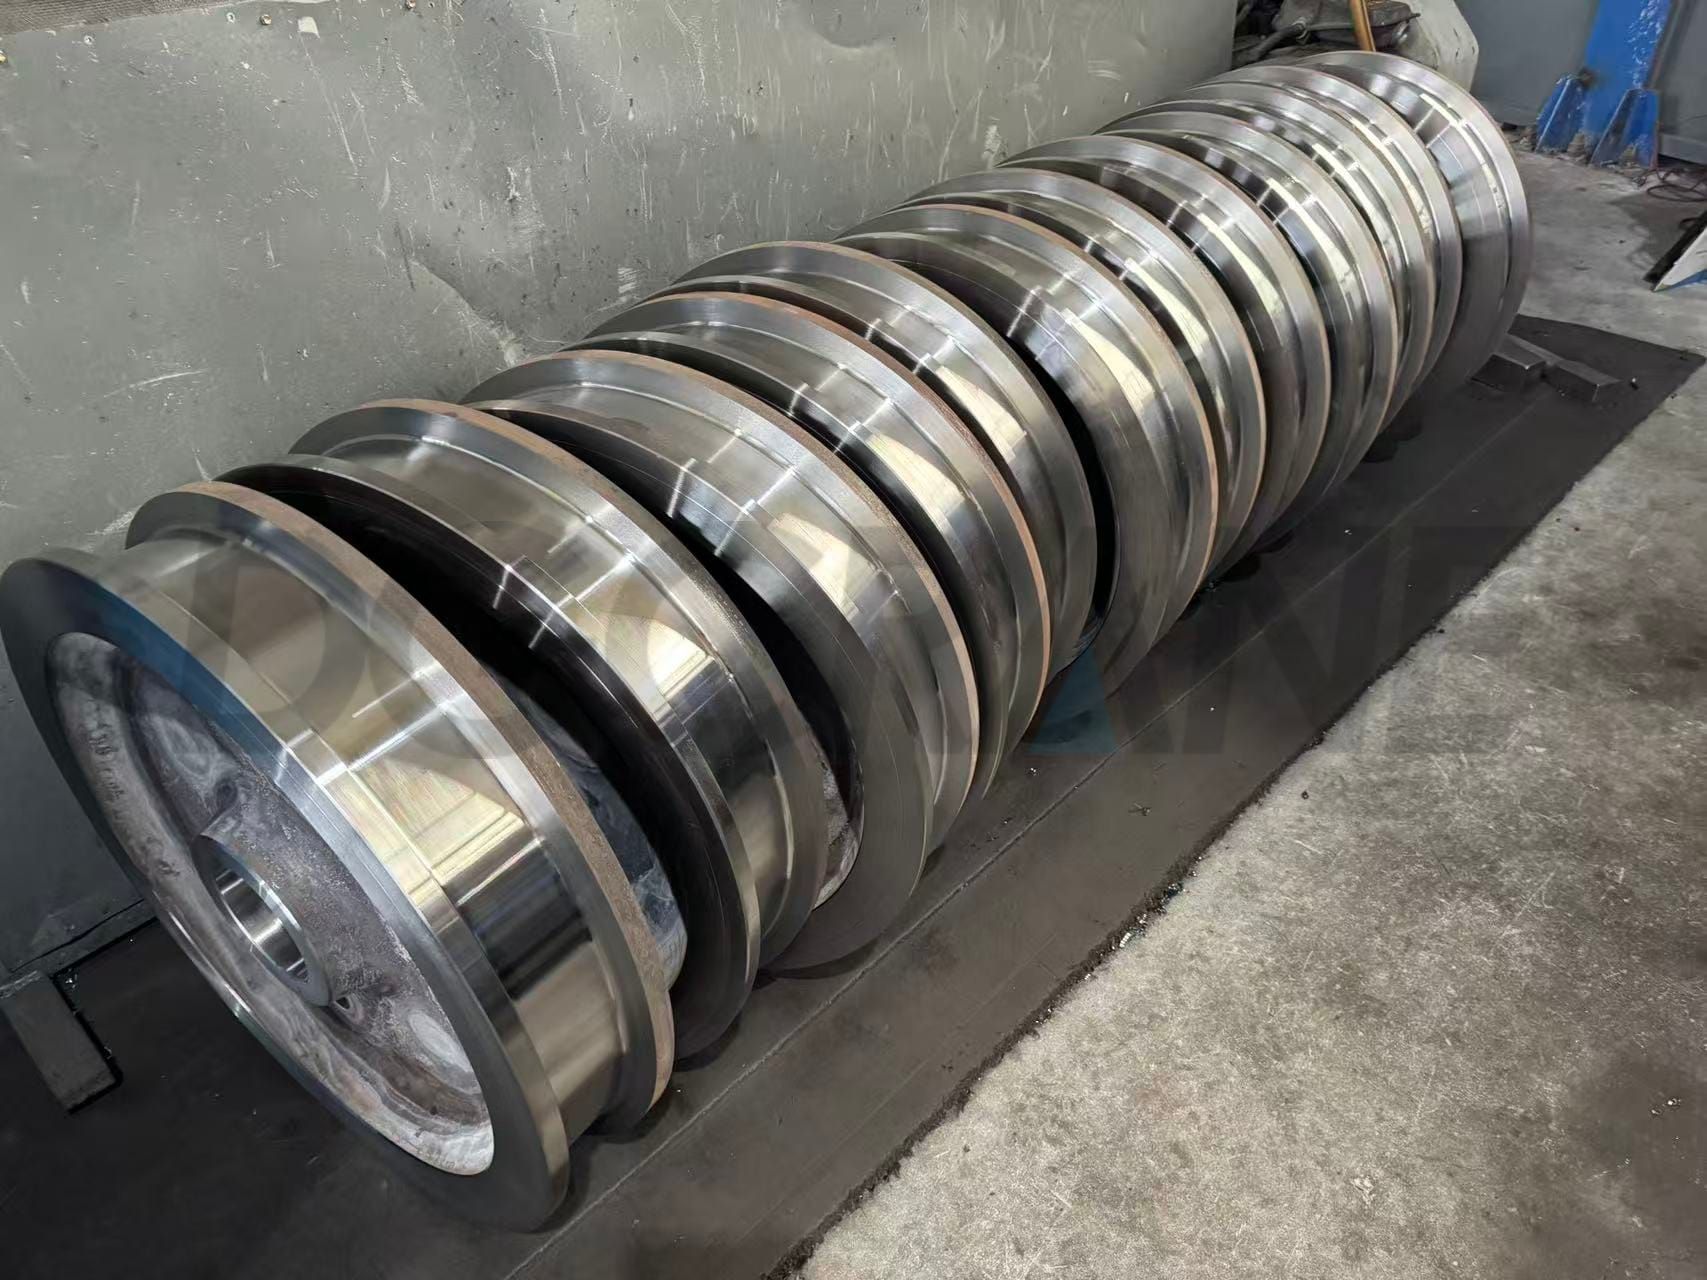
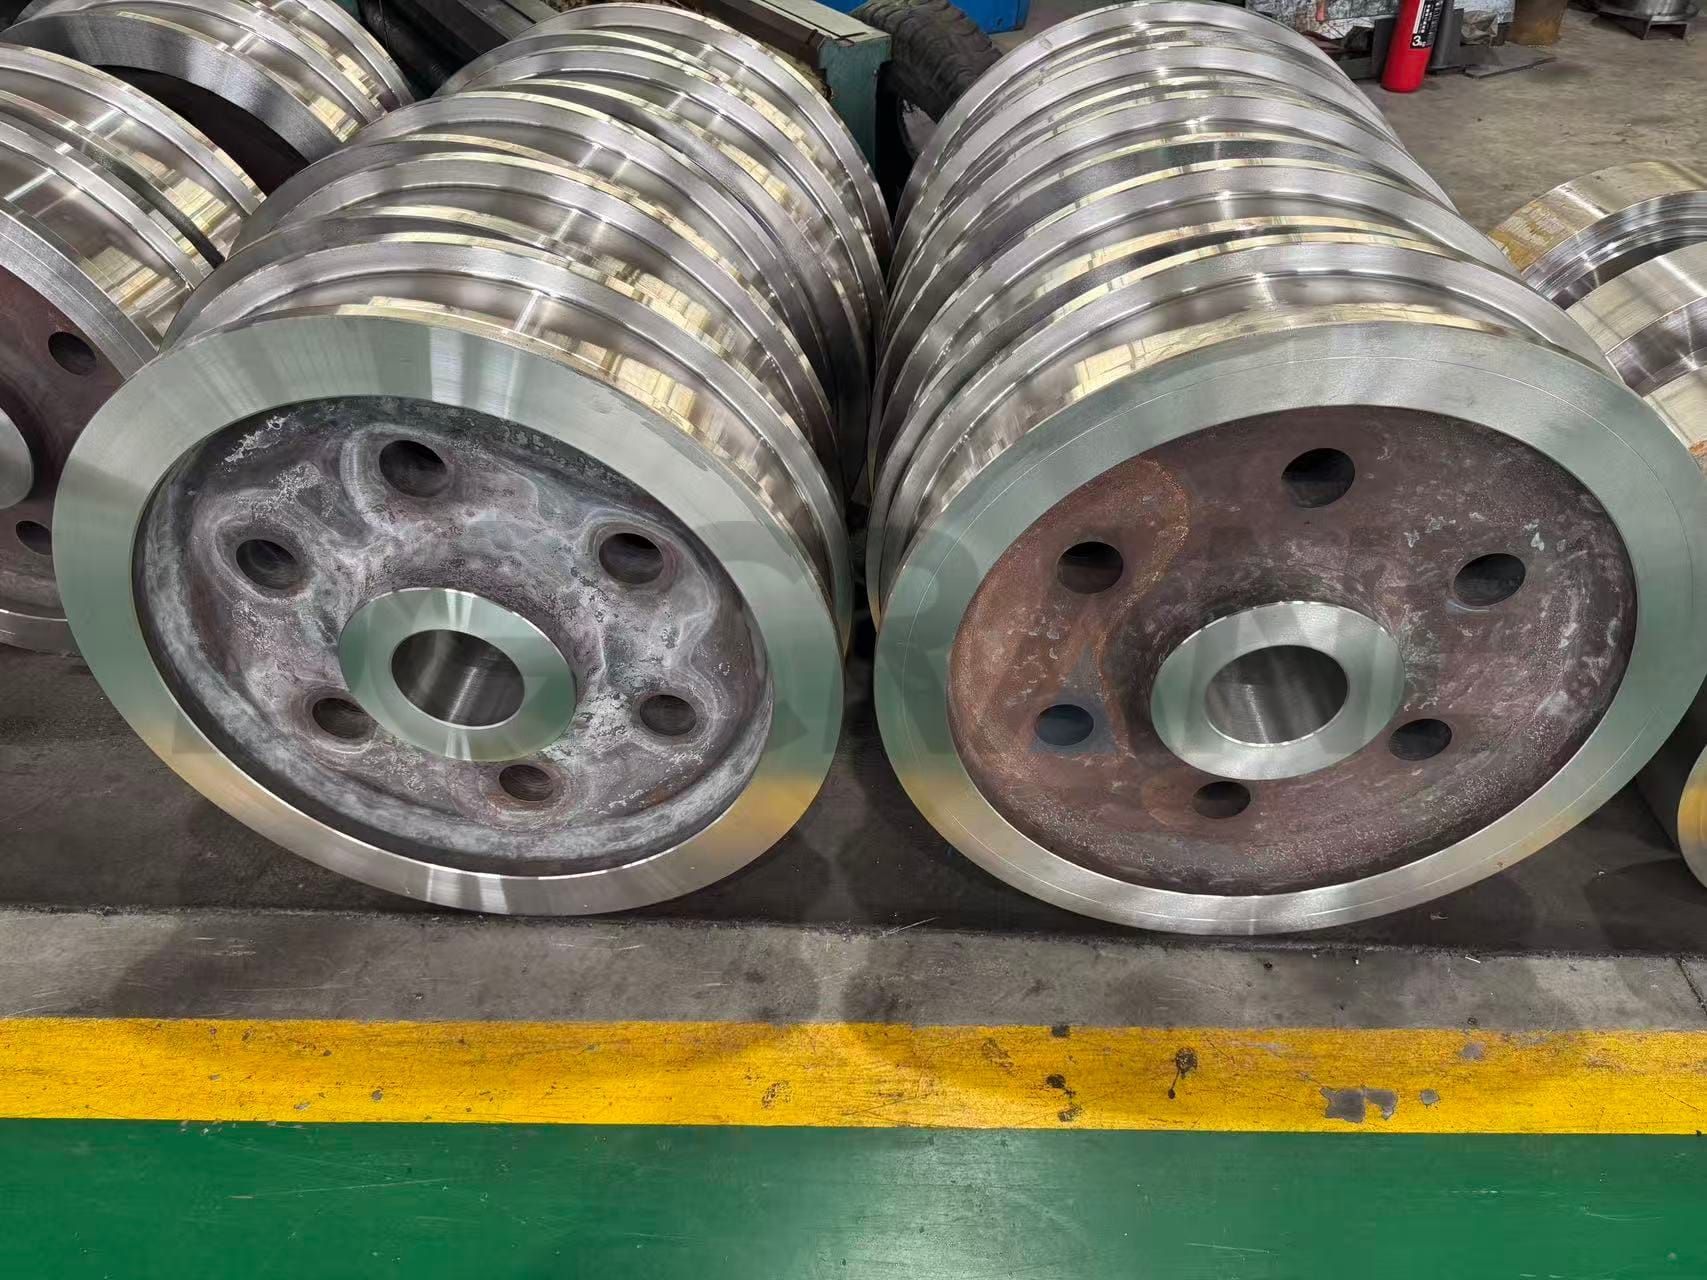
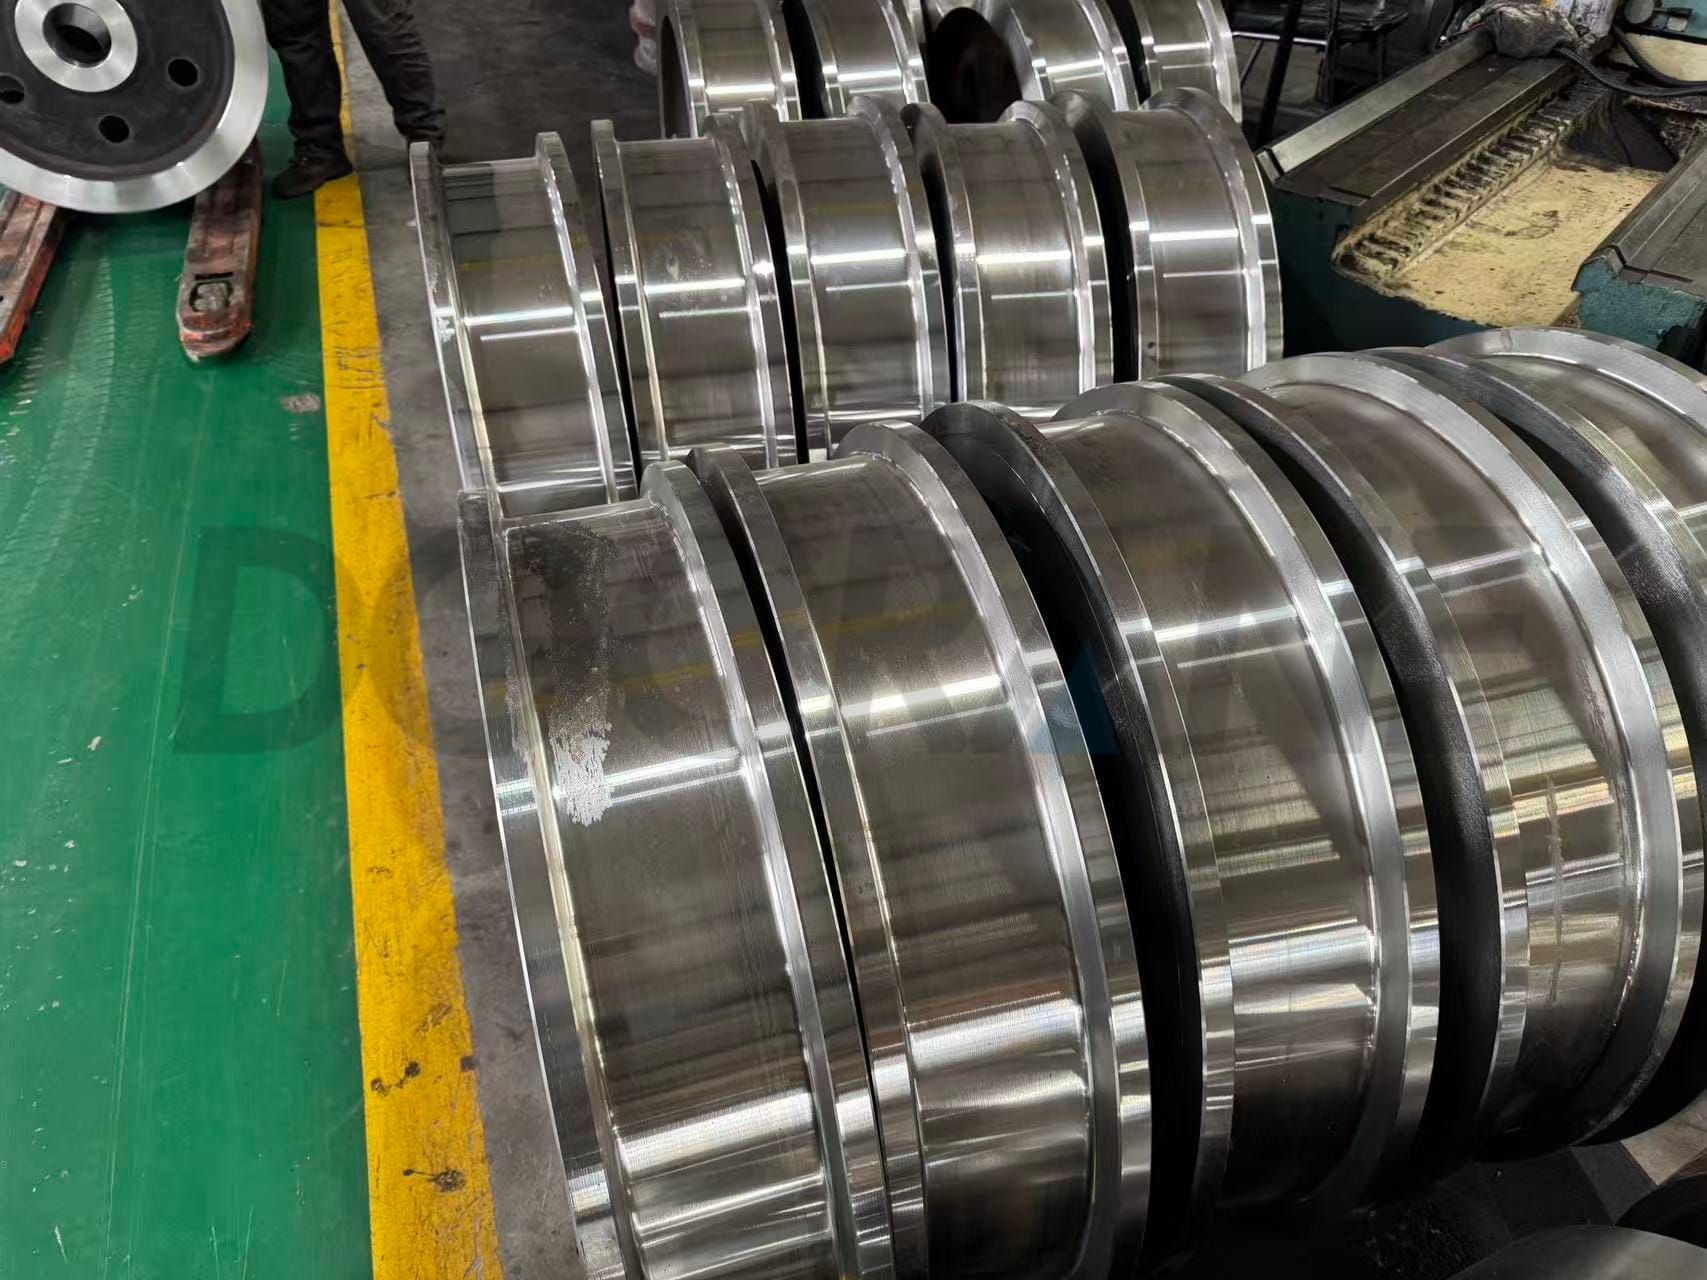
Dimensionale inspectie van alle 40 wielen van de bovenloopkraan.
Na de bewerking hebben we de meetresultaten voor alle 40 stuks vastgelegd. bovenloopkraan De wielen werden gesorteerd op serienummer in plaats van één representatief voorbeeld voor de hele partij te gebruiken. De inspectie omvatte:
- Loopvlakdiameter en buitendiameter van de flens.
- Boringdiameter en passingstolerantie.
- Totale wielbreedte en bijbehorende eindvlakafmetingen.
- Visuele kwaliteit van het loopvlak, de flens en andere bewerkte oppervlakken.
We hebben alle 20 wielen in elke batch, Ø710 × 150 mm en Ø800 × 190 mm, geïnspecteerd en alle dimensionale en visuele resultaten voldeden aan de eisen. De klant kan het rapport gebruiken om de meetresultaten voor elk model te bekijken en te bevestigen dat alle 40 wielen de kritische-dimensioneringscontroles hebben ondergaan. Omdat de boring en de wielbreedte direct van invloed zijn op de montage, helpt het vooraf controleren ervan om sorteren, aanpassen en herwerken na levering te voorkomen.
UT-inspectie van alle 40 kraanwielen
Visuele en dimensionale inspecties bevestigen de wieloppervlakken en bewerkte kenmerken, maar kunnen de interne toestand niet direct onthullen. Voor deze grote bovenloopkraanwielen werden alle 20 wielen van elke specificatie onderworpen aan ultrasoon onderzoek (UT).
Ultrasone golven kunnen door dikke wielsecties heen dringen en interne scheuren, insluitingen en andere afwijkingen detecteren die niet met het blote oog zichtbaar zijn. Zelfs een fijne scheur kan een duidelijke reflectie produceren, waardoor UT gevoelig is voor deze gevaarlijke, gerichte defecten. De test vereist geen doorsnijden van het wiel of beschadiging van het eindproduct; de apparatuur is draagbaar, het scannen is snel en de methode maakt gebruik van geluid in plaats van straling, waardoor het geschikt is voor het inspecteren van een volledige batch tijdens de productie zonder blootstelling aan straling.
Alle 20 wielen van elke specificatie hebben de interne UT-inspectie doorstaan. De klant kan bevestigen dat elke batch intern is getest en het UT-rapport vergelijken met de dimensionale en hardheidsrapporten vóór verzending. Zo worden de montageafmetingen, de profielprestaties en de interne kwaliteit gecontroleerd en wordt het risico verkleind dat onopgemerkte defecten in gebruik worden genomen.
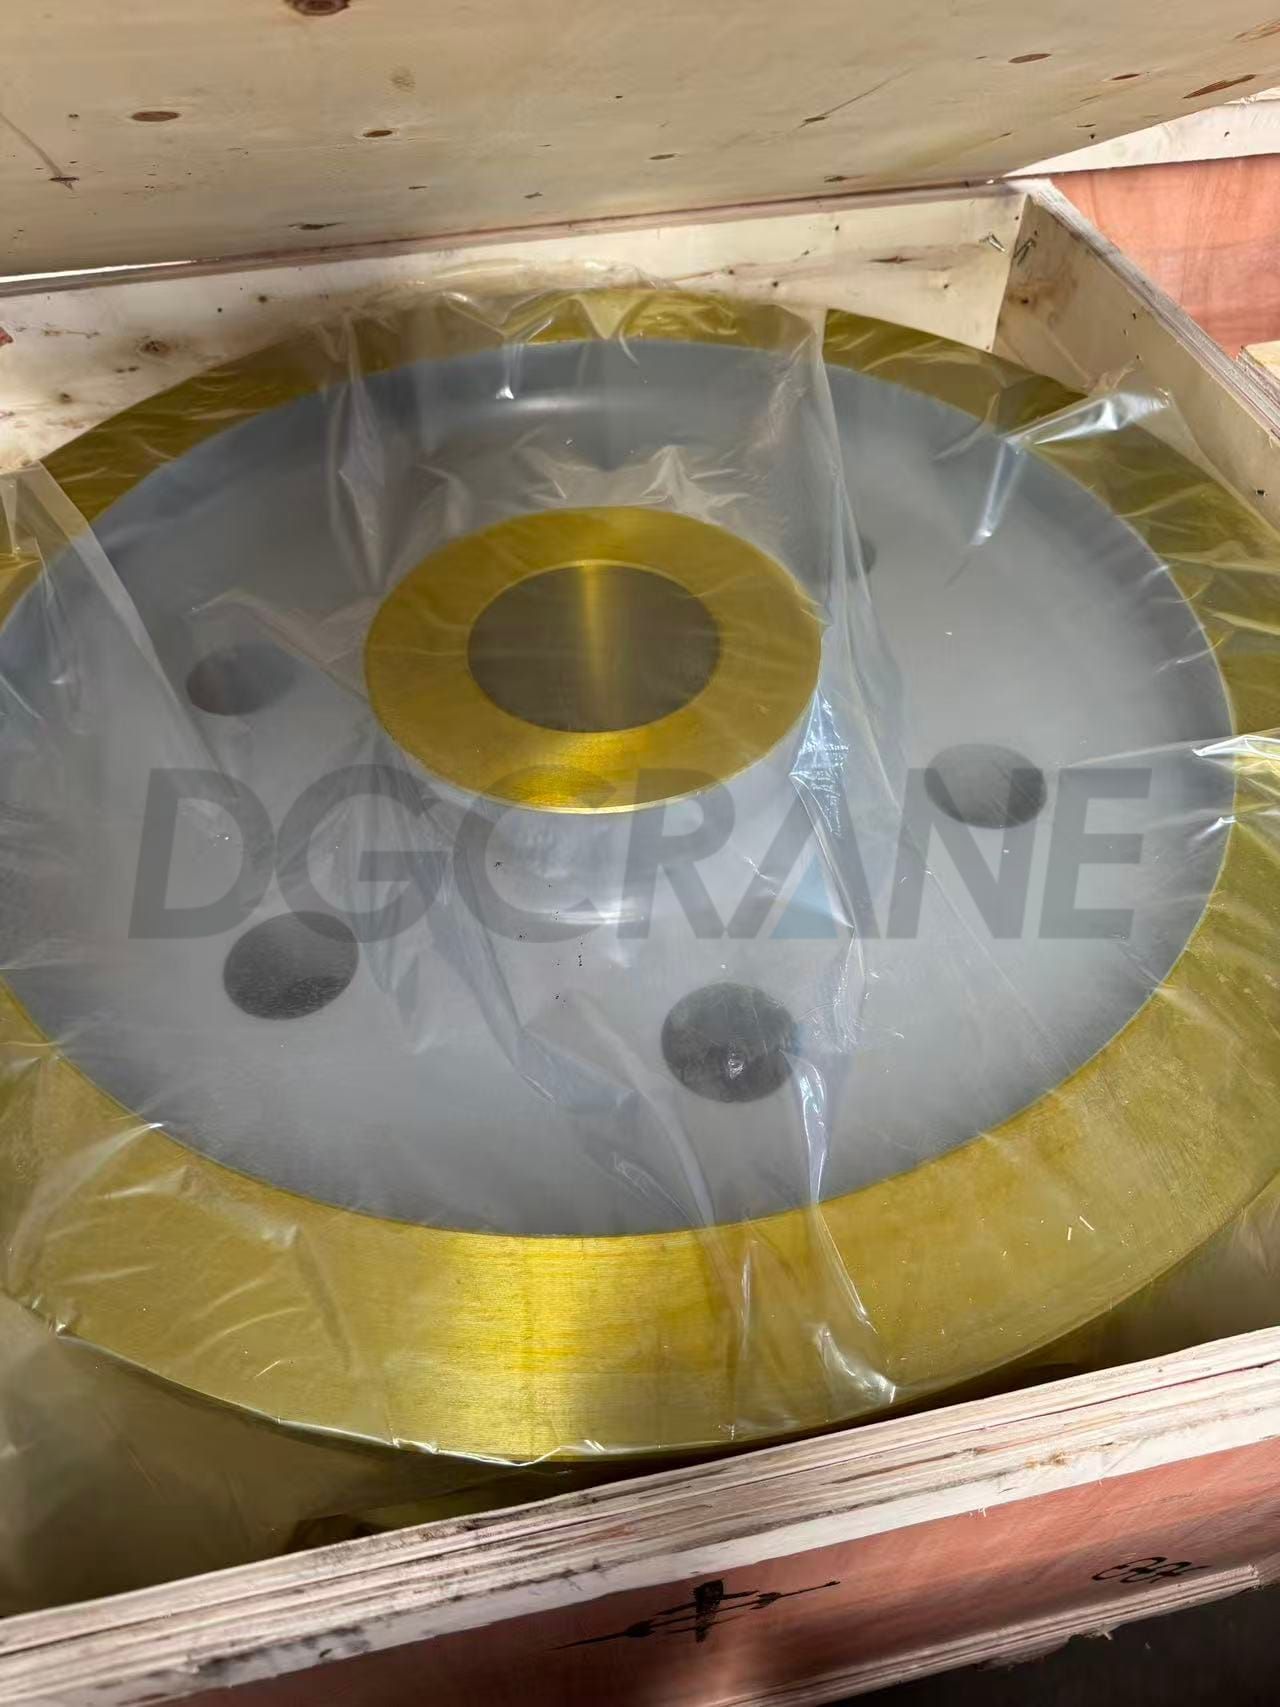
Bescherming van de loopvlakken, flenzen en boringen van de wielen van bovenloopkranen
Na inspectie hebben we de wielen van een oppervlaktebescherming voorzien. De beschermde delen omvatten de loopvlakken die contact maken met de rails, de flenzen die het meest kwetsbaar zijn voor impact, de boringen waarin de assen passen en de bewerkte eindvlakken.
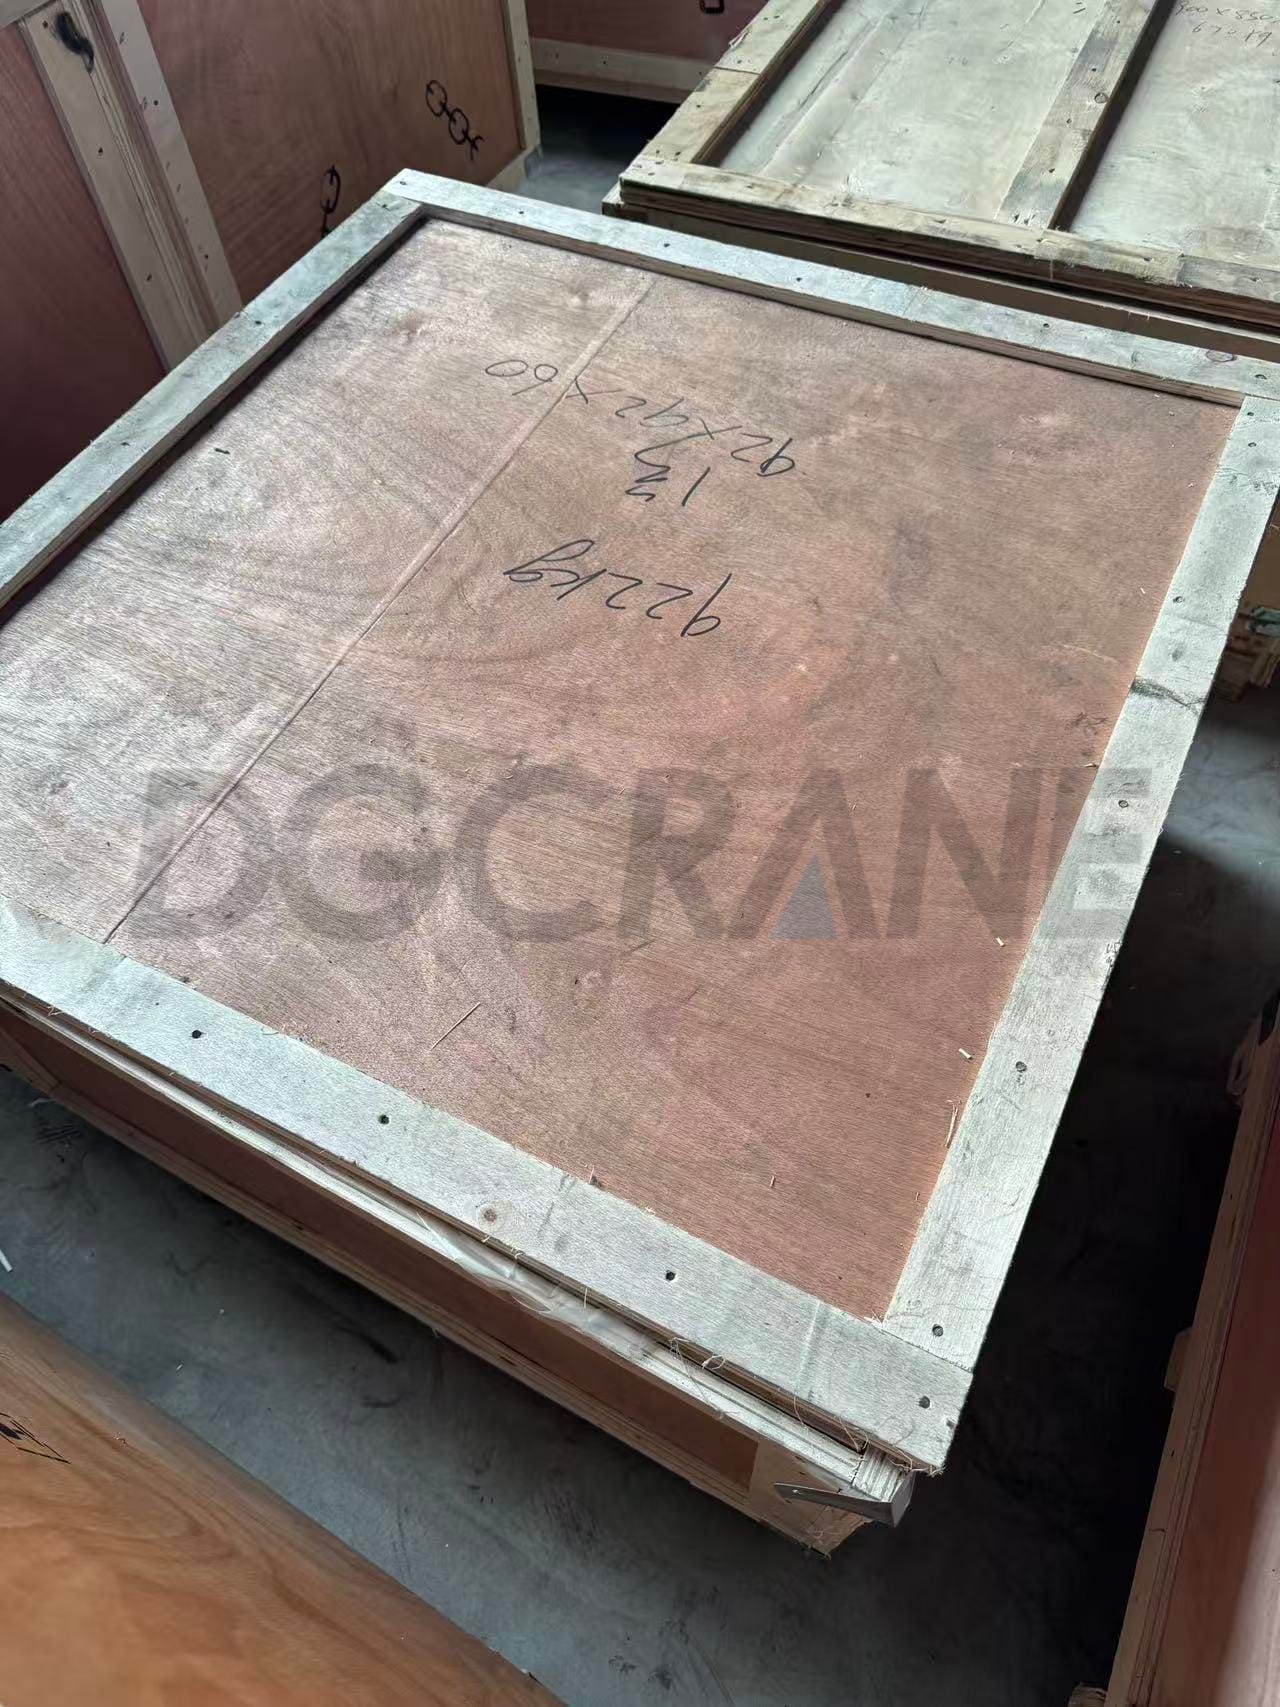
De beschermende coating beperkt direct contact met vocht en stof tijdens opslag en transport. De externe verpakking en houten kratten voorkomen dat de wielen in de kratten verschuiven, waardoor de kans op beschadiging van de loopvlakken, flenzen en boringen door stoten wordt verkleind. De wielen met een diameter van 710 mm en 800 mm werden per model apart verpakt, waarbij elke krat was gemarkeerd met de afmetingen en het gewicht. Bij ontvangst kan de klant direct het wielmodel en de verpakkingsinformatie controleren en, op basis van het geregistreerde gewicht, vooraf geschikte losapparatuur regelen.
Wielen en reserveonderdelen voor bovenloopkranen worden samen geleverd.
Na het inpakken werden de dimensionale, hardheids- en UT-rapporten voor alle 40 wielen in beide specificaties met de zending meegestuurd. De klant kan zo bij aankomst elk wielmodel koppelen aan de bijbehorende inspectieresultaten en de gegevens bewaren voor toekomstig onderdelenbeheer.
We leverden ook reserveonderdelen voor kranen, waaronder tandwielen en aandrijfassen, die samen met de wielen naar Tadzjikistan werden verzonden. Naast het produceren van op maat gemaakte wielen voor bovenloopkranen volgens klanttekeningen, kunnen we ook gerelateerde onderdelen leveren op basis van het model van de apparatuur, tekeningen en bestaande componentparameters. Dit maakt geconsolideerde inkoop mogelijk en vermindert de noodzaak om verschillende leveranciers te zoeken, meerdere zendingen te regelen en de specificaties van accessoires herhaaldelijk te controleren.
Vertel ons over uw wensen met betrekking tot de wielen van uw bovenloopkraan.
Als u vervangende wielen voor uw bovenloopkraan nodig heeft, gemaakt volgens bestaande tekeningen, afmetingen van oude onderdelen of een model van de machine, geef dan de gewenste wieldiameter, loopvlakbreedte, boringdiameter, materiaal en hardheid door. DGCRANE.
Als de aangeleverde tekeningen onduidelijke afmetingen, onvolledige parameters of inconsistenties tussen versies bevatten, kunnen wij u helpen de kritische afmetingen en paslocaties te controleren vóór de productie. Zo leggen we een duidelijke basis voor de fabricage en inspectie.
Zora Zhao
Expert in oplossingen voor bovenloopkranen/portaalkranen/zwenkkranen/kraanonderdelen
Met meer dan 10 jaar ervaring in de Crane Overseas Export Industry, heb ik meer dan 10.000 klanten geholpen met hun pre-sales vragen en zorgen. Als u gerelateerde behoeften heeft, neem dan gerust contact met mij op!
Whatsappen: +86 189 3735 0200
E-mail: zorazhao@dgcrane.com
Contactgegevens
DGCRANE is geëngageerd aan het verstrekken van de professionele Overhead kraan producten en relavent dienst. Uitgevoerd naar meer dan 100 landen, 5000 + klanten kiezen ons, waard om worden vertrouwd.
Neem contact op
Vul uw gegevens in en iemand van ons verkoopteam zal binnen 24 uur contact met u opnemen!
Abonneer u op onze nieuwsbrief
De laatste DGCRANE prijslijst, nieuws, artikelen, en bronnen.
- Bovenloopkranen
- Enkele ligger bovenloopkranen
- Dubbele ligger bovenloopkraan
- Bovenloopkranen met lage hoogte
- Kranen zonder kraan
- FEM standaard bovenloopkranen
- Grijp een emmer bovenloopkraan
- Handmatige bovenloopkranen
- LDP Enkelligger Bovenloopkranen met Zijdelings Gemonteerde Takels: Optimale Oplossing voor Werkplaatsen met Lage Plafonds