

-
INDUSTRIES
-
Usine de béton préfabriqué
-
Industrie sidérurgique
-
Industrie du papier
-
Industrie de la valorisation énergétique des déchets et de la biomasse
-
Industrie électrique
-
Ponts roulants pour la production automobile : des solutions intelligentes pour une efficacité accrue
-
Industrie des machines portuaires
-
Industrie manufacturière
-
Différents types de grues à conteneurs, grues de chantier naval, grues à marchandises utilisées dans les ports, ports et quais
-
Ponts roulants pour le levage du bois : une manutention efficace et sûre du bois
-
Ponts roulants pour l'industrie aéronautique : rationalisation de l'assemblage, de la maintenance et de la réparation des avions
-
Ponts roulants pour l'industrie alimentaire et des boissons : idéaux pour améliorer la productivité et la sécurité alimentaire
-
Ponts roulants pour l'industrie aérospatiale : un rôle clé dans la fabrication et le lancement efficaces de fusées
-
-
ÉQUIPEMENT
-
Ponts roulants
-
Pont roulant monopoutre
-
Pont roulant à double poutre
-
Ponts roulants standard FEM
-
Ponts roulants à faible hauteur libre
-
Pont roulant à godet à saisir
-
Ponts roulants électromagnétiques avec aimant de levage
-
Ponts roulants électromagnétiques avec poutre magnétique
-
Ponts roulants manuels
-
Ponts roulants à double chariot
-
Ponts roulants monopoutre LDP
-
- Grues Eot
- Grue Portique
- Grue Potence
-
Chariot de levage et de treuil
-
Treuils Électriques À Câble
-
Palans électriques à câble standard FEM
-
Palans électriques à chaîne standard FEM
-
Chariot de grue
-
Palans à chaîne
-
Treuil électrique
-
Palans manuels à chaîne
-
Palans électriques à chariot à double poutre
-
Palans électriques à câble à faible hauteur libre
-
Palans électriques pour métal en fusion
-
Palans pneumatiques à chaîne
-
Palans à levier
-
Palan Électrique
-
- Grues de poste de travail
- Grue À Portique Mobile
- Grues et palans antidéflagrants
-
Grues spéciales
-
Pont roulant à pince 35-65t
-
Ponts roulants pour salles blanches
-
Grue de forge
-
Grues de manutention de poches YZ
-
Grue monopoutre métallurgique LDY
-
Grues de chargement pour la production d'acier
-
Ponts roulants isolés
-
Portique pour la construction de métros
-
Pont roulant de trempe
-
Grue multifonctionnelle de cuisson
-
-
Grues portuaires
-
Portiques à conteneurs
-
Portiques de chantier naval
-
Grue à portique pour conteneurs sur pneus en caoutchouc
-
Grue à portique pour conteneurs sur rail
-
Palans à bateaux
-
Grues à portail pour chantier naval
-
Transporteur cavalier pour conteneurs
-
Grue de portail du port
-
Navire à grue à terre
-
Grue à flèche pour bateau
-
Grue à bossoir pour yacht
-
-
Chariots de transfert électriques
-
Chariots de transfert ferroviaire
-
Chariots de transfert sans rail
-
Chariots de transfert RGV
-
Chariots de transfert AGV
-
Chariots de transfert de poches robustes et fiables
-
Chariots de transfert de bobines puissants et robustes
-
Chariots de transfert de matrices de qualité supérieure
-
Chariots de transfert de palettes puissants
-
-
Ponts roulants
-
PIÈCES POUR GRUES
- Ensemble de roue de grue
- Godets à grue
-
Pinces à grue
-
Pinces à dalles
-
Pince de levage de tuyaux/pinces de levage de tuyaux
-
Pinces hydrauliques pour lingots d'aluminium
-
Pinces à bobine
-
Pince pour transstockeurs à blocs de carbone
-
Pinces de levage de roches
-
Pinces de levage de pierres
-
Pinces de levage de bûches
-
Pinces de levage de poutre
-
Pinces à rouleaux de laminoir
-
- Epandeur à grue
- Entraînements de grue
-
Équipement électrique de grue
-
Limiteur de surcharge
-
Cabine de grue
-
Système d'alimentation de la grue
-
Télécommandes radio antidéflagrantes pour grues
-
Télécommandes radio pour grues de type joystick
-
Télécommandes sans fil pour grues à bouton-poussoir
-
Rails pour conducteurs isolés unipolaires
-
Rails conducteurs fermés
-
Rails conducteurs sans soudure
-
Rails conducteurs Copperhead
-
Câbles pour ponts roulants
-
- Autres pièces de grues
- À PROPOS DE NOUS
- CONTACTEZ-NOUS
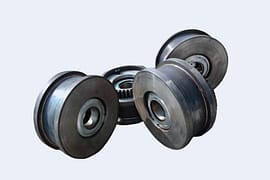
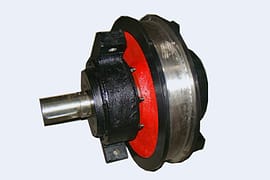
40 roues de pont roulant sur mesure expédiées au Tadjikistan
 Date : 13 novembre 2026
Table des matières
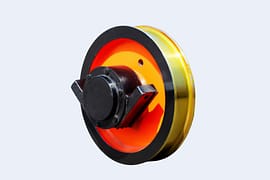
Un client au Tadjikistan avait besoin de roues de rechange pour un pont roulant existant. La commande comprenait deux spécifications différentes, avec des diamètres de bande de roulement, des largeurs de jante, des dimensions d'alésage et des exigences de dureté de bande de roulement différents. Il était donc impossible de les produire à partir d'un seul ensemble de paramètres. Nous avons vérifié les plans et les dimensions critiques d'ajustement pour chaque modèle, contrôlé le matériau et la dureté de la bande de roulement conformément aux exigences spécifiques, et inspecté les dimensions, la dureté et la qualité interne. Après protection de surface et emballage séparé par modèle, les 40 pièces de roues de pont roulant ont été expédiés au Tadjikistan.
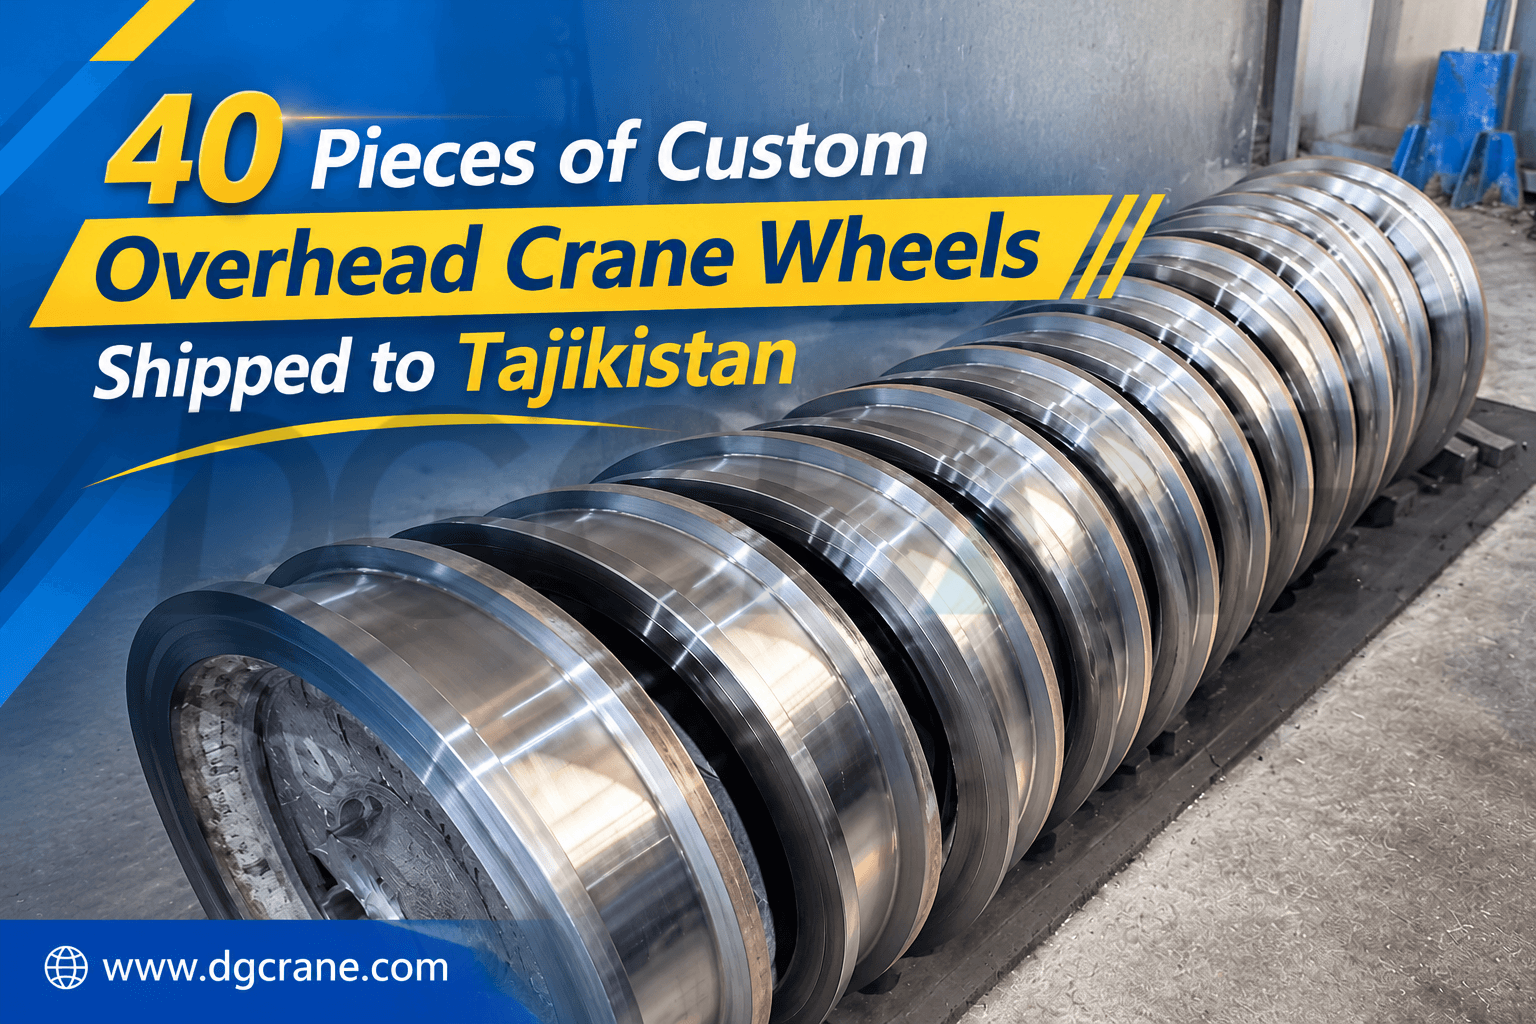
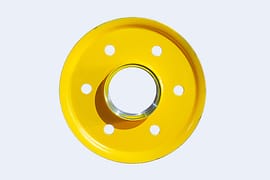
Deux dimensions de roues pour pont roulant, fabriquées sur mesure selon les plans du client.
Le client avait besoin de roues de remplacement sur mesure plutôt que de produits standard. Outre des diamètres de bande de roulement différents, les deux modèles présentaient des largeurs de roue, des diamètres d'alésage et des géométries de flasque différents, chacun spécifié sur un dessin distinct. Lors de la production, nous avons vérifié chaque point critique au lieu de sélectionner les roues uniquement en fonction de leur diamètre, afin que les pièces finies s'adaptent parfaitement au train roulant existant lors de l'installation. Les principales exigences étaient les suivantes :
- Fabriquer chaque modèle de roue selon les plans du client afin que ses dimensions critiques correspondent à l'équipement existant.
- Respectez les exigences spécifiées en matière de matériaux et de dureté de la bande de roulement pour chaque modèle.
- Inspectez les alésages, les filetages, les brides, les largeurs et autres dimensions critiques.
- Vérifiez la qualité interne des grandes roues.
- Protéger les filetages, les brides et les alésages usinés lors du transport longue distance.
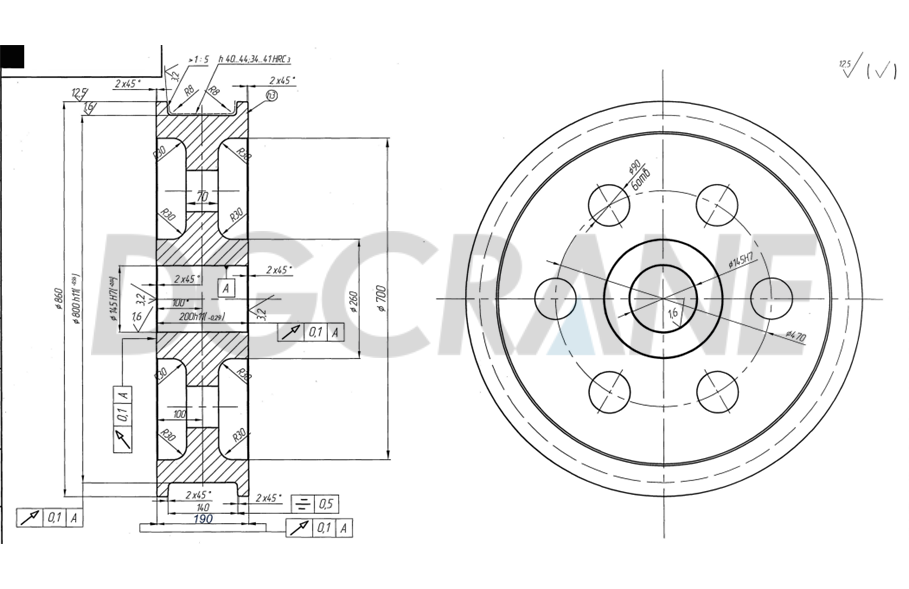
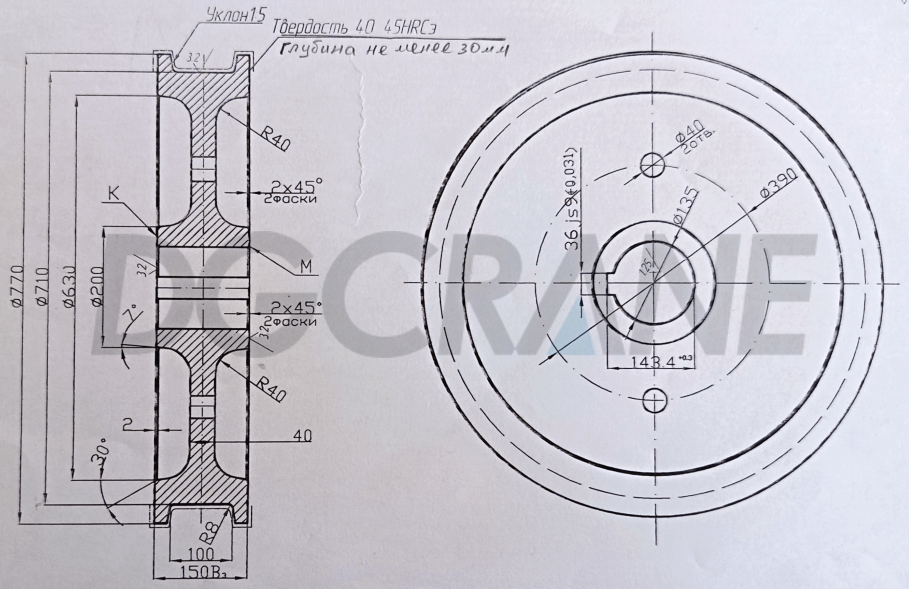
| Produit | Quantité | Diamètre | Largeur de roue | Diamètre d'alésage | Matériel | Dureté de la bande de roulement |
|---|---|---|---|---|---|---|
| Roue de pont roulant | 20 pièces | Φ 800 mm | 190 mm | Φ 145 mm 0/+0.040 | 65 millions | HB 300-380 |
| Roue de pont roulant | 20 pièces | Φ 710 mm | 150 mm | Φ 135 mm 0/+0.040 | 65 millions | HRC 40-45 |
Dimensions critiques confirmées séparément pour chaque taille de roue de pont roulant
La compatibilité d'une roue avec la pièce d'origine ne dépend pas uniquement de son diamètre de bande de roulement. L'alésage détermine l'ajustement avec l'essieu existant, tandis que la largeur de la roue et la géométrie de la bride doivent correspondre au mécanisme de déplacement actuel. Nous avons donc vérifié le diamètre de la bande de roulement, le diamètre extérieur de la bride, l'alésage, la largeur de la roue, l'emplacement des faces d'extrémité et les dimensions des congés de raccordement sur chaque plan, puis utilisé les plans approuvés comme base pour la production et le contrôle.
Les deux modèles de jantes imposaient une tolérance positive précise pour l'alésage. Un alésage trop petit peut empêcher le client de monter correctement la jante ; un alésage trop grand peut compromettre l'ajustement entre la jante et l'essieu. La vérification de ces dimensions avant la production permet de limiter les ajustements et les retouches après livraison.
Matériau 65Mn pour les deux tailles de roues de grue
Le client avait initialement spécifié un acier 75 pour la roue motrice de Ø710 mm. Grâce à sa teneur élevée en carbone, cet acier peut atteindre une dureté et une résistance à l'usure élevées après un traitement thermique approprié. Cependant, sa faible teneur en manganèse lui confère une trempabilité relativement limitée, de sorte que l'obtention d'une couche trempée profonde dans une roue de grand diamètre dépend fortement du procédé de traitement thermique. Sa teneur élevée en carbone restreint également la plage de tolérance du procédé, augmentant le risque de fragilité et de fissuration à la trempe si le chauffage ou le refroidissement ne sont pas rigoureusement contrôlés. Pour les roues nécessitant une dureté de bande de roulement contrôlée, une profondeur de trempe suffisante et une bonne ténacité du corps de roue, le choix du matériau optimal ne peut se baser uniquement sur la dureté maximale.
L'acier 65Mn présente une teneur en carbone plus faible et une teneur en manganèse plus élevée. Le manganèse améliore la trempabilité et renforce la matrice, permettant ainsi à la dureté de la bande de roulement de s'étendre plus profondément et contribuant à la formation d'une couche durcie plus stable. Après un traitement thermique approprié, l'acier 65Mn offre un équilibre optimal entre résistance, dureté, résistance à l'usure et ténacité, le rendant idéal pour les roues soumises à des frottements répétés et à des charges localisées.
Après avoir discuté des caractéristiques du matériau et des exigences d'utilisation avec le client, nous avons sélectionné l'acier 65Mn pour les roues de Ø710 mm et de Ø800 mm. Après traitement thermique, les roues de Ø800 mm ont atteint une dureté de bande de roulement de 300 à 380 HB, tandis que celles de Ø710 mm ont atteint une dureté de 40 à 45 HRC avec une profondeur de trempe d'au moins 30 mm. Le client peut vérifier les deux dimensions à l'aide d'un seul certificat de matériau et ainsi éviter de répéter la procédure de confirmation de nuance lors de ses futures commandes de pièces détachées.
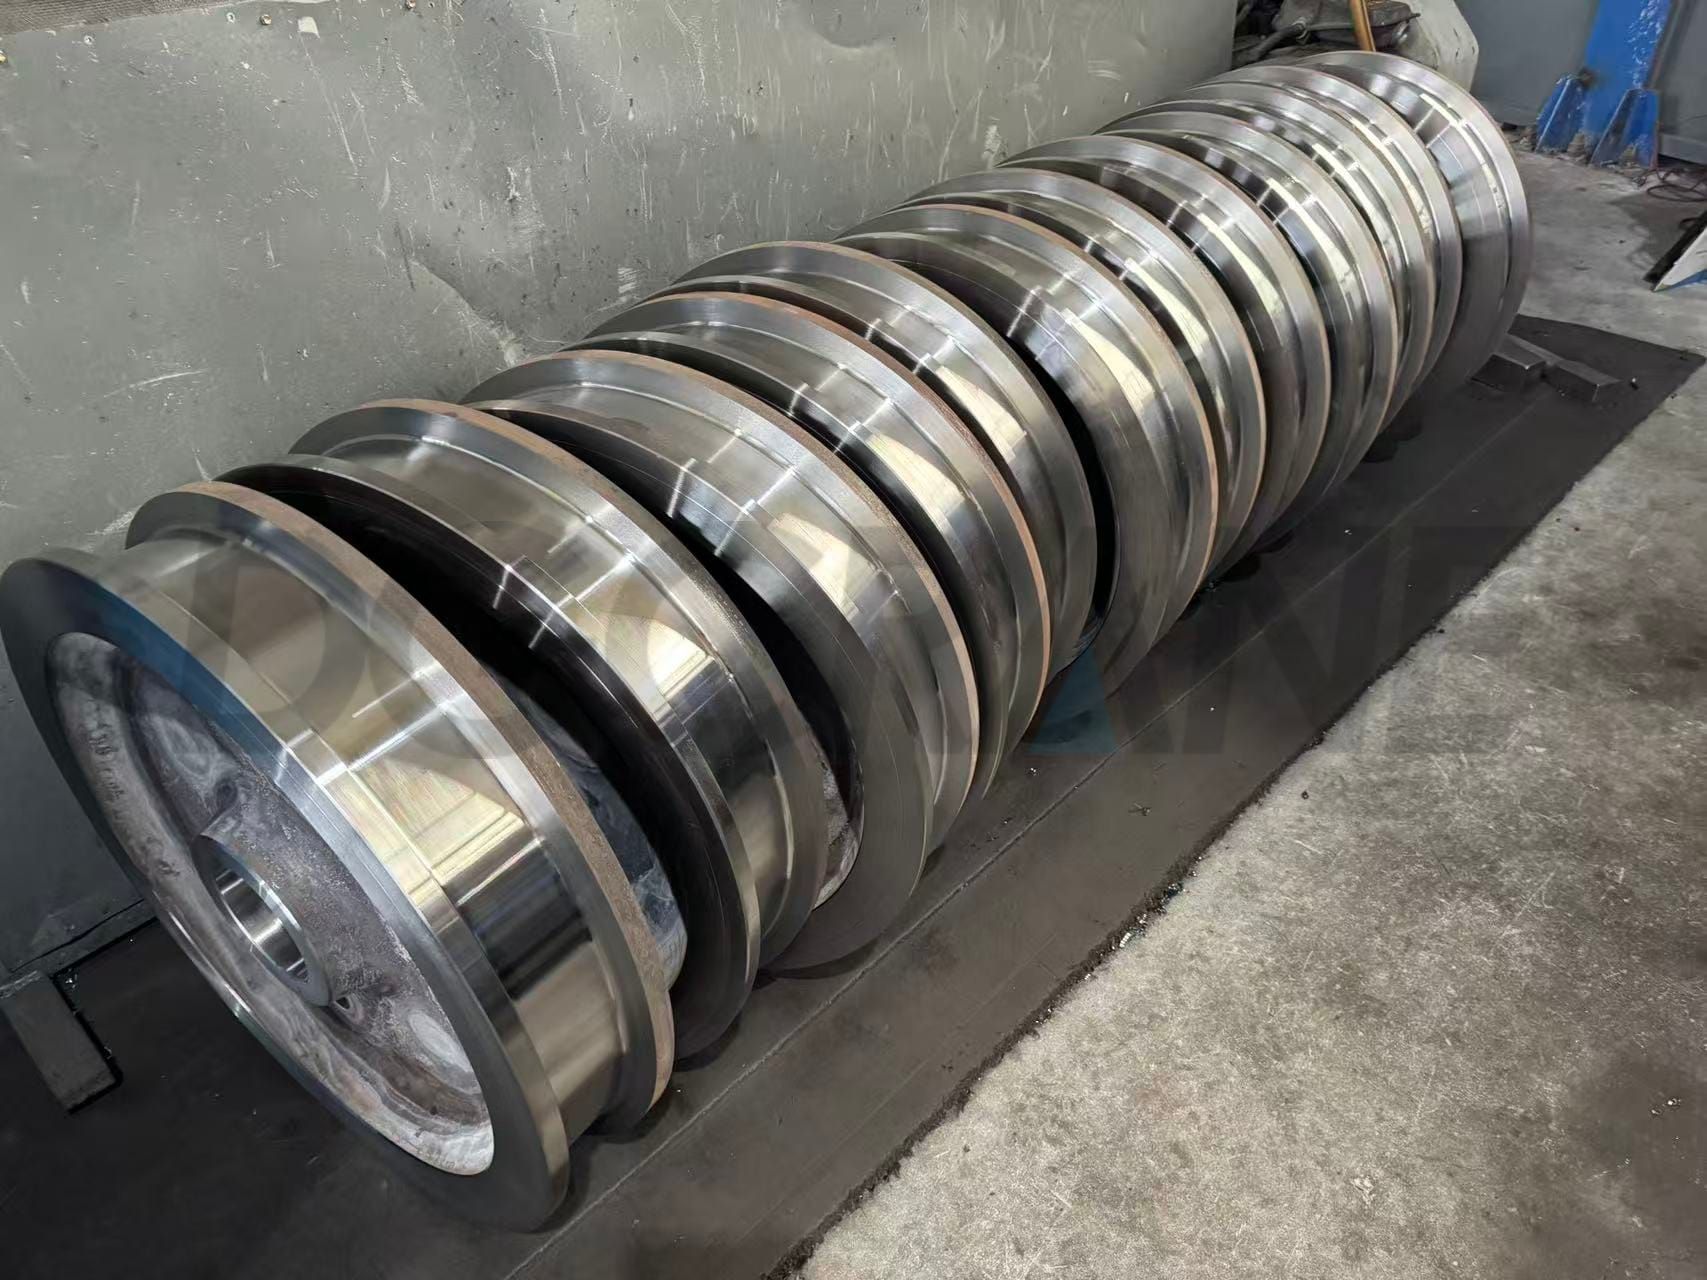
Contrôle dimensionnel des 40 roues du pont roulant
Après usinage, nous avons enregistré les résultats de mesure pour les 40 pièces. pont roulant Les roues étaient contrôlées par numéro de série plutôt que d'utiliser un seul échantillon pour représenter l'ensemble du lot. L'inspection a porté sur :
- Diamètre de la bande de roulement et diamètre extérieur de la bride.
- Diamètre d'alésage et tolérance d'ajustement.
- Largeur totale de la roue et dimensions de la face d'extrémité correspondantes.
- Qualité visuelle de la bande de roulement, de la bride et des autres surfaces usinées.
Nous avons inspecté les 20 roues de chaque lot (Ø710 × 150 mm et Ø800 × 190 mm) et tous les résultats, dimensionnels et visuels, ont été validés. Le client peut consulter le rapport pour vérifier les résultats de mesure de chaque modèle et s'assurer que les 40 roues ont bien fait l'objet des contrôles dimensionnels critiques. Le diamètre d'alésage et la largeur de la roue ayant une incidence directe sur le montage, leur vérification préalable permet de réduire les opérations de tri, d'ajustement et de retouche après livraison.
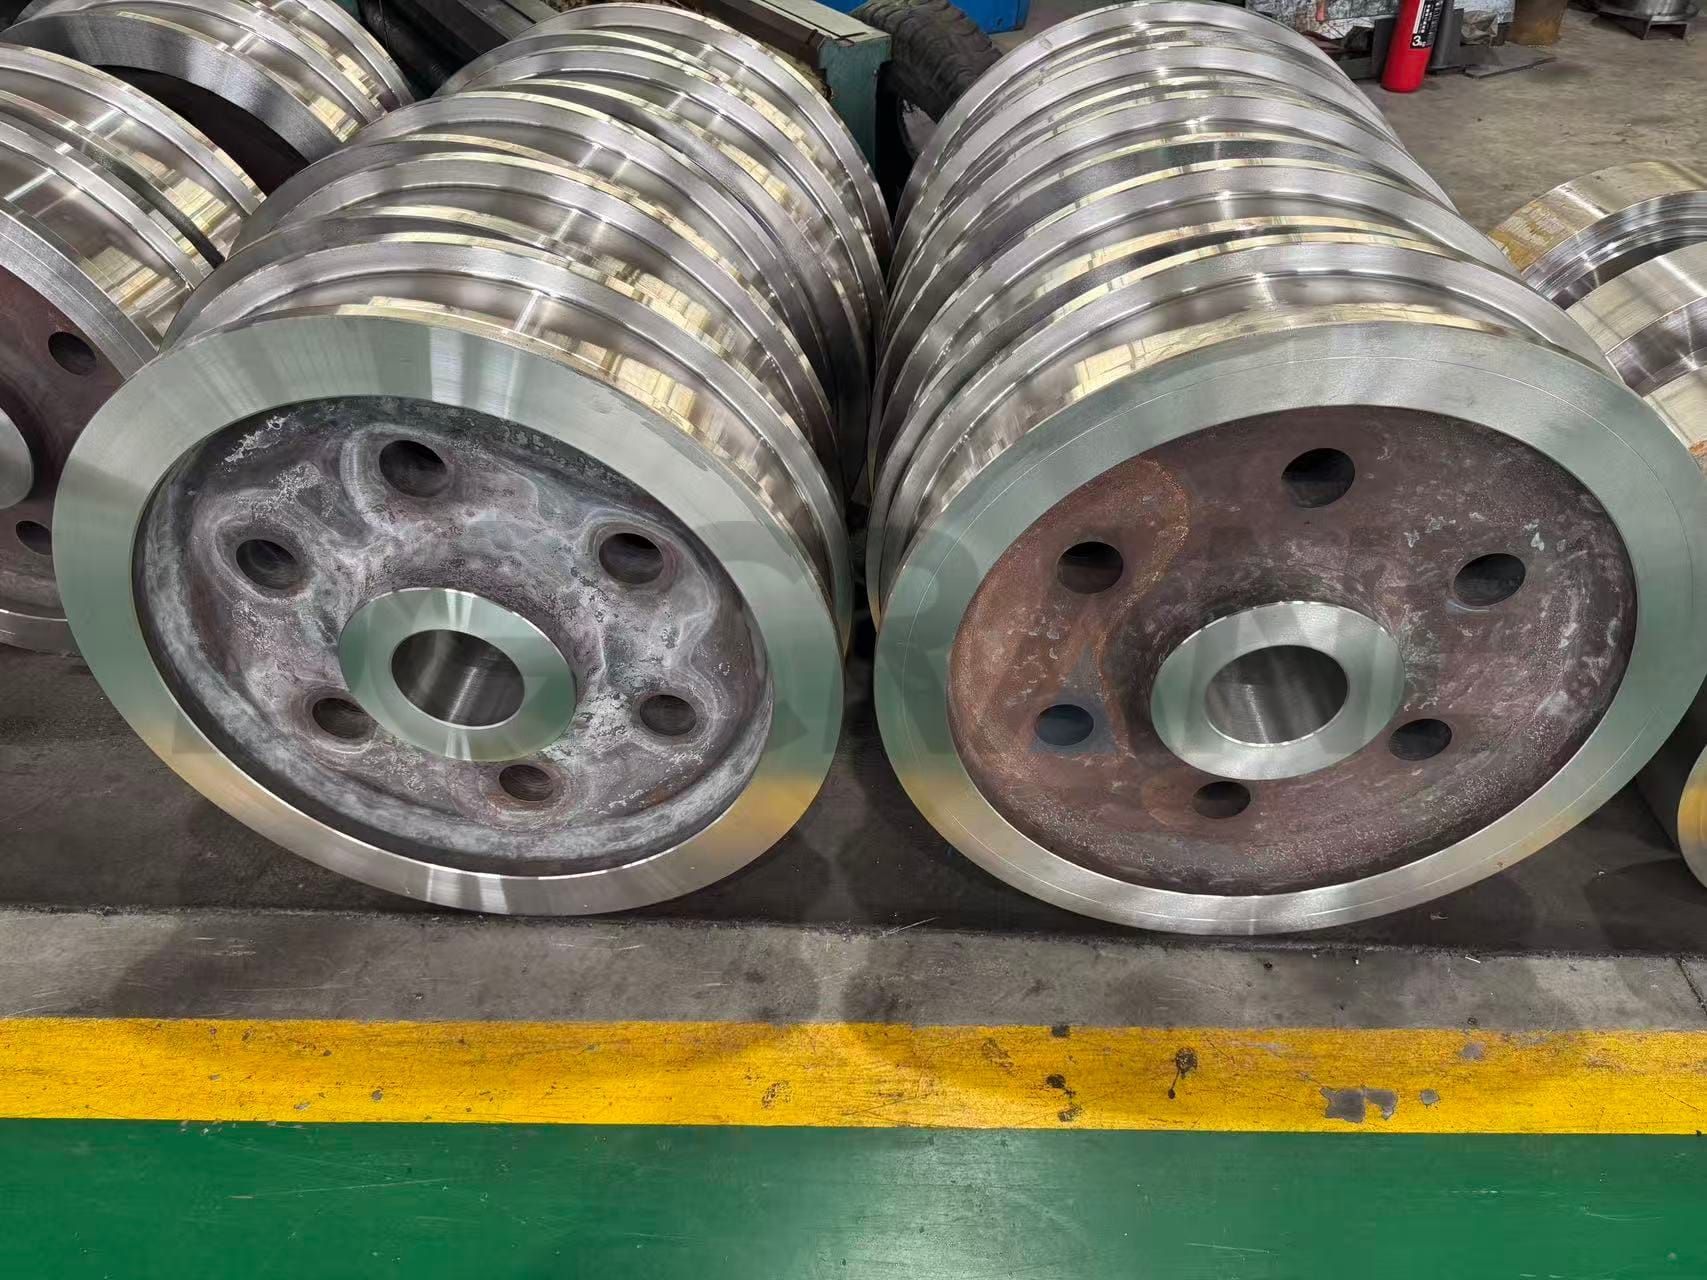
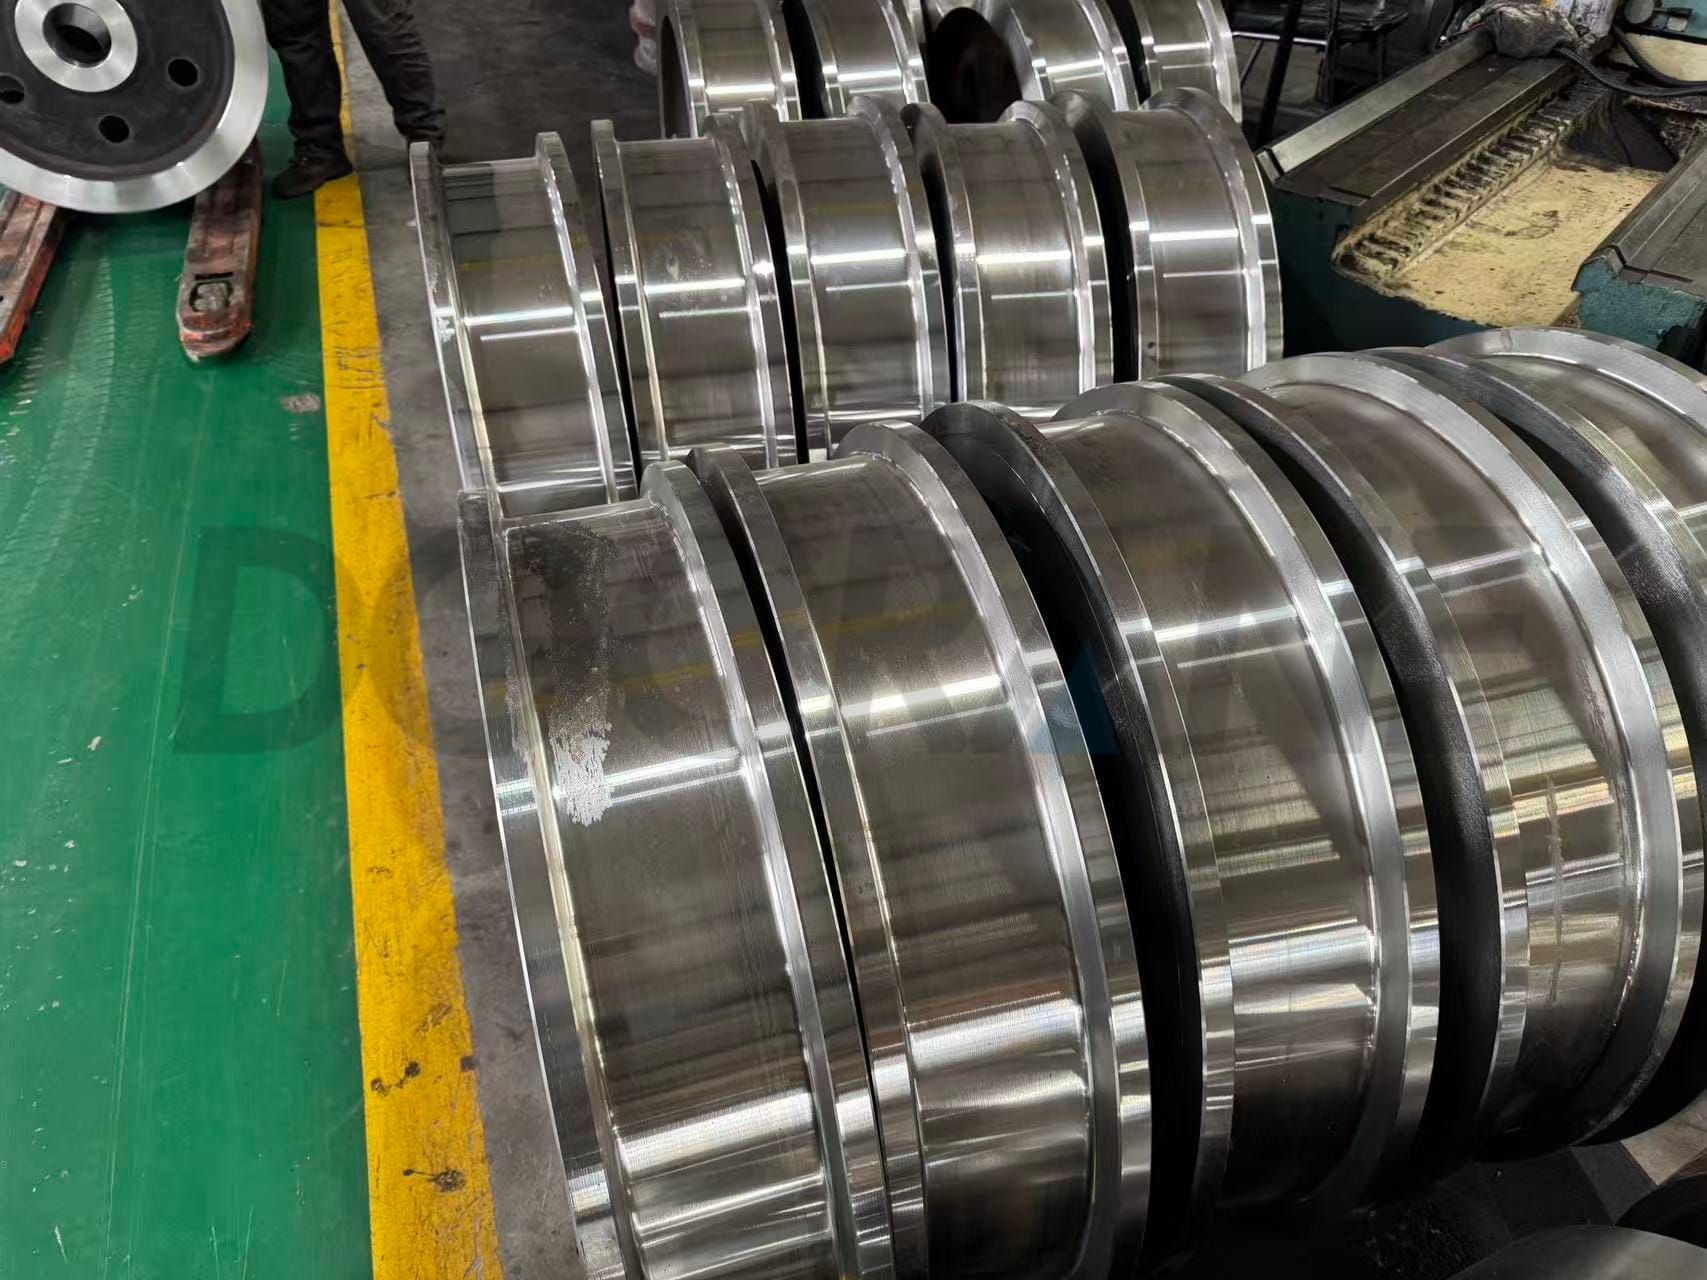
Inspection par ultrasons des 40 roues de la grue
Les contrôles visuels et dimensionnels confirment l'état des surfaces et des caractéristiques d'usinage des roues, mais ne permettent pas d'en évaluer directement l'état interne. Pour ces grandes roues de pont roulant, les 20 roues de chaque spécification ont été soumises à un contrôle par ultrasons.
Les ultrasons peuvent pénétrer les jantes épaisses et détecter les fissures internes, les inclusions et autres anomalies invisibles à l'œil nu. Même une fine fissure peut produire une réflexion nette, ce qui rend le contrôle par ultrasons sensible à ces défauts directionnels dangereux. Ce test ne nécessite ni découpe de la jante ni endommagement du produit fini ; l'équipement est portable, le balayage est rapide et la méthode utilise le son plutôt que les radiations, ce qui la rend idéale pour l'inspection d'un lot entier en cours de production sans exposition aux rayonnements.
Les 20 roues de chaque spécification ont toutes subi un contrôle interne par ultrasons. Le client peut ainsi vérifier que chaque lot a été testé en interne et comparer le rapport d'essai aux rapports dimensionnels et de dureté avant expédition, ce qui permet de contrôler simultanément les dimensions d'installation, les performances de la bande de roulement et la qualité interne, et de réduire le risque de défauts non détectés avant la mise en service.
Protection des bandes de roulement, des brides et des alésages des roues des ponts roulants
Après inspection, nous avons appliqué une protection de surface aux roues. Les zones protégées comprenaient les bandes de roulement en contact avec les rails, les boudins les plus exposés aux chocs, les alésages qui accueillent les essieux et les faces d'extrémité usinées.
Le revêtement protecteur limite le contact direct avec l'humidité et la poussière pendant le stockage et le transport. L'emballage extérieur et les caisses en bois empêchent les roues de se déplacer à l'intérieur, réduisant ainsi les risques de dommages dus aux chocs sur les bandes de roulement, les rebords et les alésages. Les roues de Ø710 mm et Ø800 mm ont été emballées séparément par modèle, chaque caisse étant étiquetée avec ses dimensions et son poids. À réception, le client peut vérifier immédiatement le modèle de la roue et les informations relatives à l'emballage et prévoir à l'avance le matériel de déchargement adapté en fonction du poids indiqué.
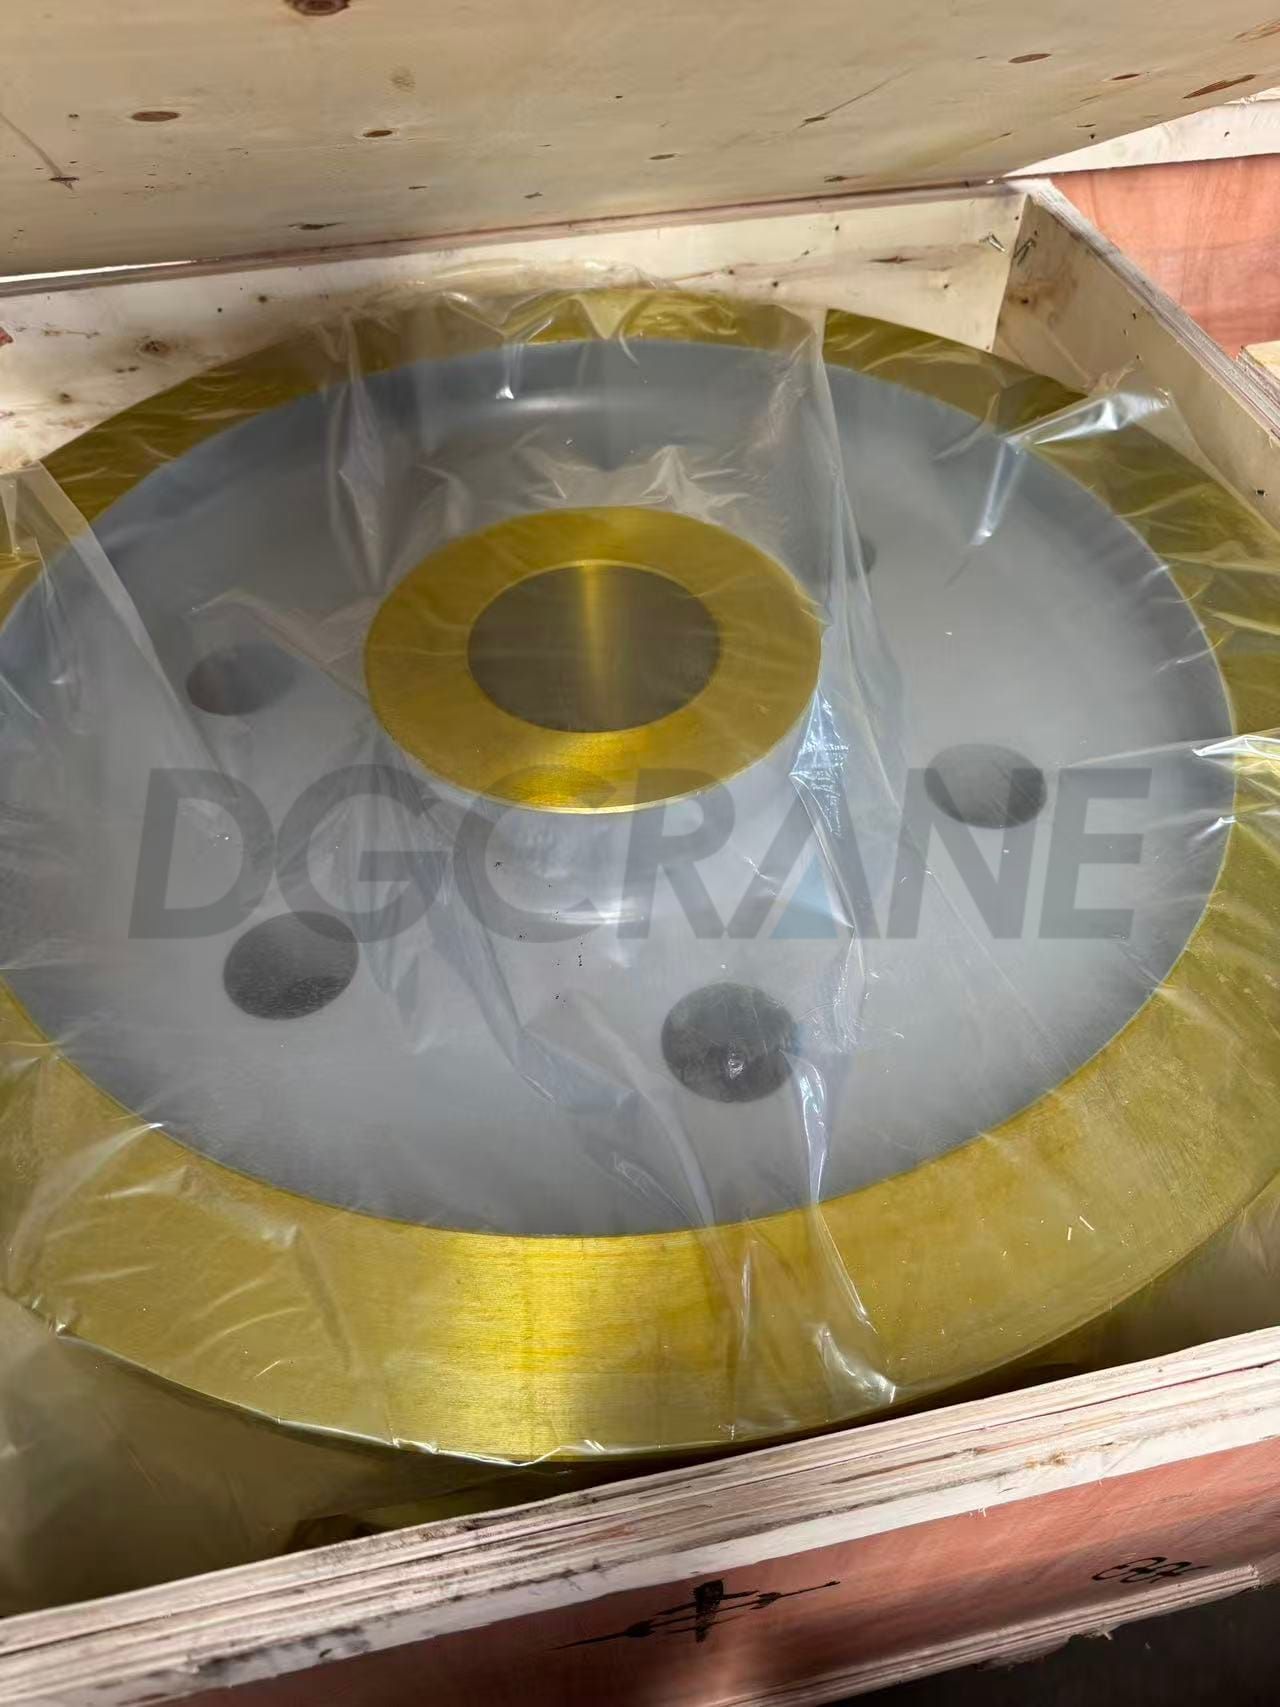
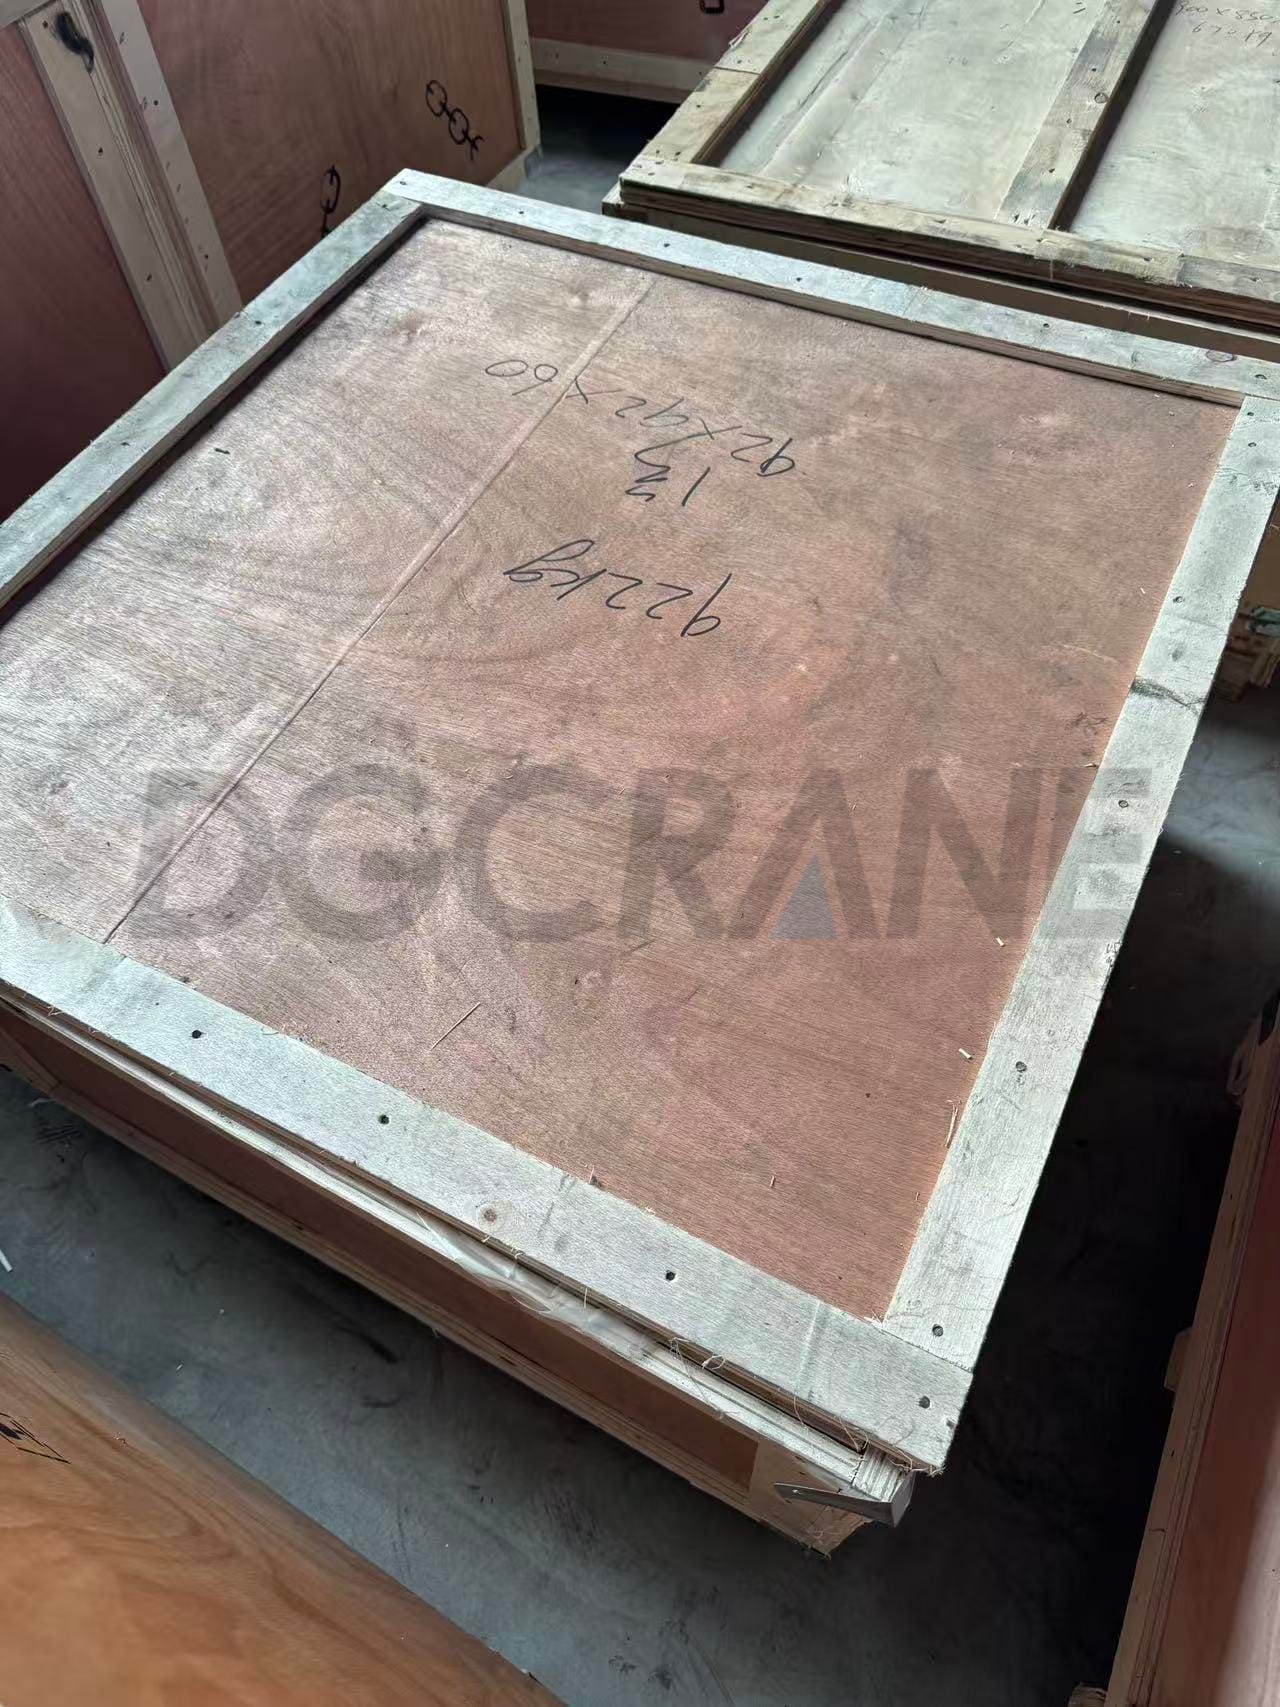
Roues de pont roulant et pièces de rechange livrées ensemble
Après l'emballage, les rapports dimensionnels, de dureté et de contrôle par ultrasons (UT) des 40 roues, pour les deux spécifications, ont été joints à l'expédition. Le client peut ainsi associer chaque modèle de roue à ses résultats d'inspection dès réception et conserver ces documents pour la gestion ultérieure des pièces détachées.
Nous avons également fourni des pièces de rechange pour pont roulant, notamment des engrenages et des arbres de transmission, expédiées au Tadjikistan avec les roues. Outre la fabrication de roues sur mesure pour ponts roulants à partir des plans du client, nous pouvons fournir les pièces connexes en fonction du modèle d'équipement, des plans et des paramètres des composants existants, ce qui permet de centraliser les achats et d'éviter de multiplier les démarches auprès de différents fournisseurs, d'organiser plusieurs expéditions et de vérifier systématiquement les spécifications des accessoires.
Parlez-nous de vos besoins en matière de roues pour pont roulant
Si vous avez besoin de roues de remplacement pour pont roulant fabriquées selon des plans existants, des mesures de pièces anciennes ou un modèle d'équipement, veuillez fournir les exigences suivantes : diamètre de la roue, largeur de la bande de roulement, diamètre d'alésage, matériau et dureté. DGCRANE.
Si les dessins fournis contiennent des dimensions imprécises, des paramètres incomplets ou des incohérences entre les versions, nous pouvons vous aider à vérifier les dimensions critiques et les emplacements d'ajustement avant la production, établissant ainsi une base claire pour la fabrication et l'inspection.
Zora Zhao
Expert en solutions de ponts roulants/grues à portique/grues à flèche/pièces de grues
Avec plus de 10 ans d'expérience dans l'industrie de l'exportation de grues à l'étranger, j'ai aidé plus de 10 000 clients avec leurs questions et préoccupations avant-vente. Si vous avez des besoins connexes, n'hésitez pas à me contacter !
WhatsApp : +86 189 3735 0200
Courriel : zorazhao@dgcrane.com
Coordonnées
DGCRANE s'engage à fournir les produits professionnels de pont roulant et le service relavent. Exportés dans plus de 100 pays, plus de 5000 clients nous choisissent, nous sommes dignes de confiance.
Prendre contact
Remplissez vos coordonnées et un membre de notre équipe de vente vous contactera dans les 24 heures !
S'abonner à notre newsletter
La dernière liste de prix, les nouvelles, les articles et les ressources de DGCRANE.
- Ponts roulants
- Ponts roulants monopoutre
- Pont roulant à double poutre
- Ponts roulants à faible hauteur libre
- Grues suspendues
- Ponts roulants standard FEM
- Pont roulant à godet à saisir
- Ponts roulants manuels
- Ponts roulants monopoutres LDP avec palans latéraux : solution optimale pour les ateliers à faible hauteur de plafond