

-
INDUSTRIER
-
Prefabricerad betonganläggning
-
Stål industri
-
Pappersindustrin
-
Avfall till energi- och biomassaindustrin
-
Kraftindustrin
-
Traverskranar för fordonsproduktion: Smarta lösningar för ökad effektivitet
-
Hamnmaskiner industri
-
Tillverkningsindustrin
-
Olika typer av containerkranar, varvskranar, lastkranar som används i hamn, hamn och kaj
-
Traverskranar för timmerlyft: Effektiv och säker trähantering
-
Traverskranar för flygindustrin: Effektivisering av montering, underhåll och reparation av flygplan
-
Traverskranar för livsmedel och drycker: Idealiska för att förbättra produktivitet och livsmedelssäkerhet
-
Traverskranar för flygindustrin: Nyckelroll i effektiv rakettillverkning och uppskjutning
-
-
UTRUSTNING
- Luftkranar
- Eot Tranor
- Gantry kranar
- Fockkranar
-
Lyft- och vinschvagn
-
Elektriska vajertelfer
-
FEM Standard vajer Elektriska lyftanordningar
-
FEM Standard elektriska kedjetelfer
-
Kranvagn
-
Kedjetelfer
-
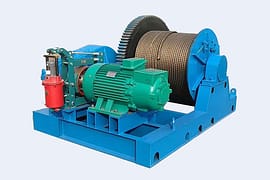
Elektrisk vinsch
-
Manuella kedjetelfer
-
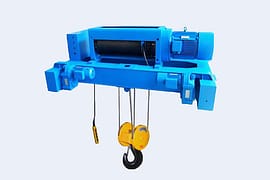
Dubbelbalk Elektriska lyftvagnar
-
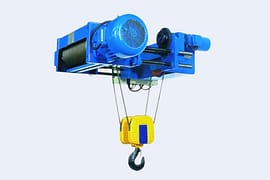
Låg takhöjd vajer Elektrisk lyftanordning
-
Elektrisk lyftanordning för smält metall
-
Pneumatiska (luft) kättingtelfer
-
Hävstångslyftar
-
Elektriska lyftar
-
- Arbetsstationskranar
- Bärbara portalkranar
- Explosionssäkra kranar och lyftanordningar
- Specialkranar
- Hamnkranar
- Elektriska överföringsvagnar
- KRANDELAR
- OM OSS
- KONTAKTA OSS
Analys av kabelbrott för traverskranar och faktorer som påverkar livslängden
Innehållsförteckning
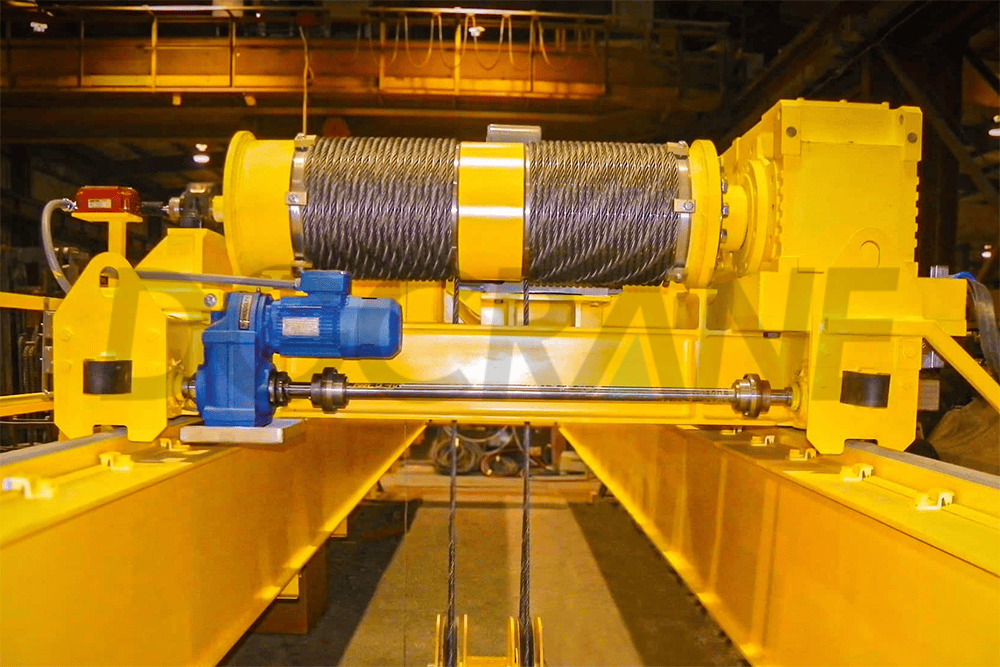
Stålvajer är en av de mest använda lyftkomponenterna. Den erbjuder hög bärförmåga, god flexibilitet, smidig rörelse och lågt ljud. Nästan alla traverskranar använder stålvajer för att bära laster. Om en stålvajer plötsligt går sönder på grund av ett fel kan konsekvenserna bli allvarliga. Felanalys av stålvajer är därför viktig av både säkerhets- och ekonomiska skäl. Den här artikeln analyserar de olika faktorer som orsakar stålvajerfel hos traverskranar för att bidra till att förlänga dess livslängd.
1. Traverskranens vajerhållfasthet och förlängning
Enligt konstruktionen är den maximala brotthållfastheten för en stållina lägre än den sammanbundna hållfastheten för alla dess trådar. Den är relaterad till linkonstruktionen och prestandaklassen för alla trådar i linan. Vid konstruktion av en stållina bör alla belastningsfaktorer beaktas, inklusive ytterligare belastningar, acceleration, retardation, linhastighet och andra faktorer. Antalet, det strukturella arrangemanget och installationsmetoden för trissor och trumma bör också beaktas, tillsammans med förhållanden som orsakar korrosion och slitage samt linlängden.
Trådarna i en stållina är vanligtvis tillverkade av högkvalitativt kolkonstruktionsstål med en kolhalt på 0,5%–0,8%. Stållinans elasticitetsmodul är ungefär 1,6×10⁵ N/mm². Denna modul mäter i vilken utsträckning trådarna kan förlängas under belastning.
När en stållina belastas rör sig dess trådar i förhållande till varandra när de justerar sina positioner för att nå ett stabilt tillstånd som motsvarar den applicerade lasten. Detta producerar två typer av förlängning. När en stållina bär en last för första gången omorganiseras trådarna något och producerar permanent förlängning, känd som konstruktionsförlängning. Samtidigt inträffar även återhämtningsbar förlängning, känd som elastisk förlängning. Konstruktionsförlängningen beror till viss del på storleken på den applicerade lasten.
Ju mindre diametern på trådarna i ett rep är, desto mindre böjmoment krävs för att böja dem och desto större blir repets flexibilitet. Stållinor som innehåller fler trådar och stållinor med fiberkärna har generellt bättre flexibilitet. Helmetalliska stållinor tillverkade med färre trådar har sämre flexibilitet, medan de förra generellt har större töjning än de senare. Större flexibilitet ger bättre motståndskraft mot brott.
2. Traverskranskivor
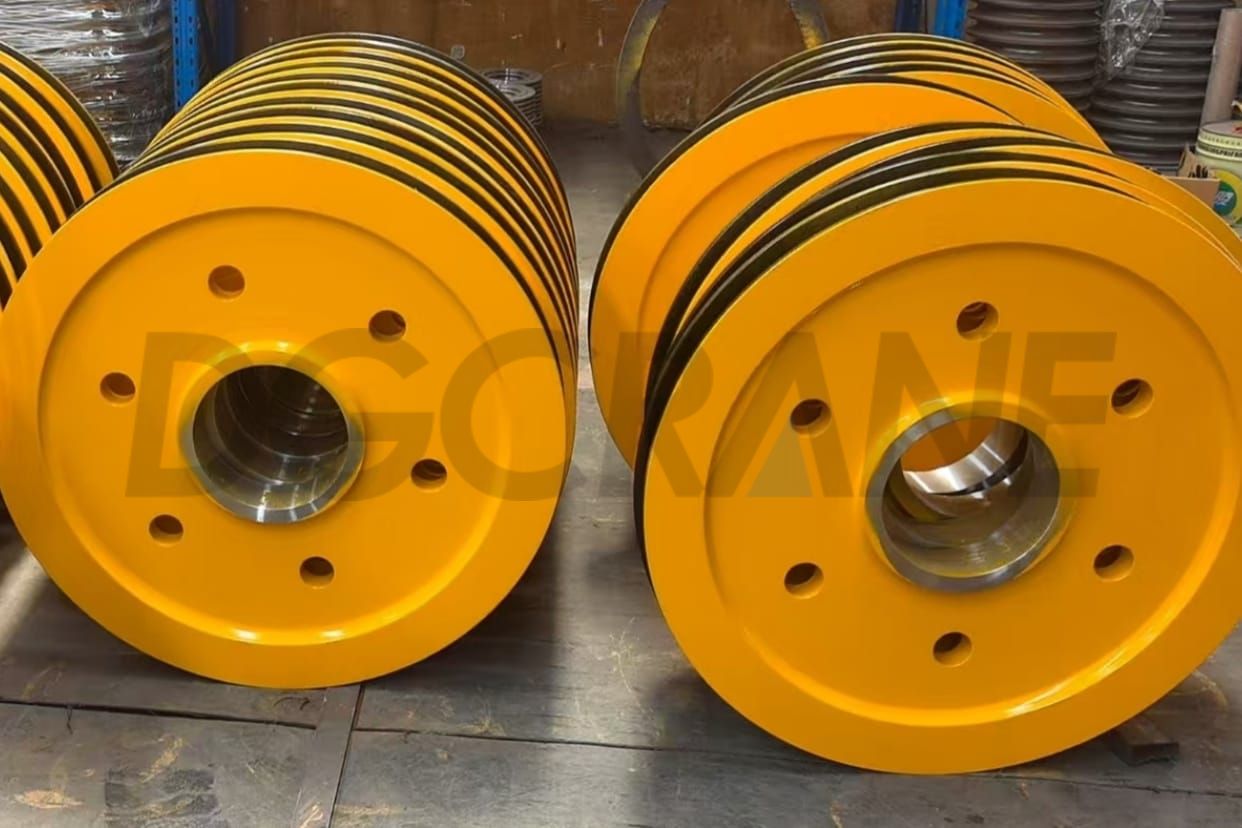
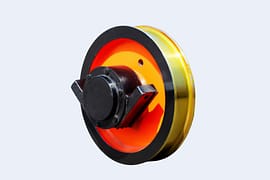
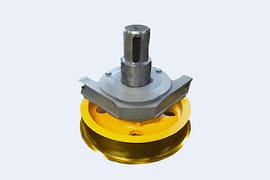
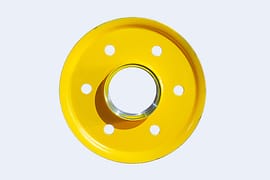
Huvudskivans dimension uttrycks generellt med hjälp av skivans diameter längst ner i linspåret plus vajerdiametern som minsta lindningsdiameter. Eftersom kranskiva blir mindre, ökar spänningarna som orsakas av böjning och kontakttryck mellan vajern och trissen. Ju högre böjspänningen är, desto snabbare utmattas vajrarna i linan. Ökad kontaktspänning accelererar också linskador och trissslitage.
Allt eftersom trissen blir större minskar trycket mellan linan och trissen, liksom graden av böjning. Om böjspänning är den enda faktorn som beaktas, kan trissdiametern för en 6×19 punktkontaktvajer ökas till 90 gånger linans diameter för att förlänga linans livslängd. Med undantag för specialutrustning används dock trissor med så stor diameter sällan i praktiken av två skäl:
- En så stor trissa är opraktisk för de flesta lyftutrustningar.
- Böjning är sällan den enda faktorn som finns i något driftsförhållande.
I praktiken påverkar många andra faktorer linans livslängd utöver böjning, inklusive upprepad belastning, slitage, peening, stötar, vibrationer, vridning, rotationshastighet, felaktig trumlindning, korrosion och otillräckligt underhåll. En eller flera av dessa faktorer kan ha större effekt på linans livslängd än skivstorleken.
Den optimala trissstorleken bör bestämmas genom att beakta säkerhet, ekonomisk drift och andra faktorer tillsammans. Emellertid kan det höga trycket mellan trådarna vid repets kontaktpunkter, i kombination med den höga böjspänningen som uppstår när repet löper över en liten triss, bidra till repskador och -fel. Under dessa ogynnsamma förhållanden uppstår ofta trådbrott mellan kontaktpunkterna på intilliggande trådar. Brott på dessa platser är ofta svåra eller till och med omöjliga att upptäcka genom extern inspektion.
För utrustning med andra stränga säkerhetskrav bör därför större trissor väljas så att repskadorna utvecklas mer gradvis och skador uppstår på repytan, där de är lättare att upptäcka och bedöma.
3. Spår för linskivor för traverskranar
För att en stålvajer ska fungera optimalt måste linskivans spår ha en tillräckligt stor diameter för att bibehålla ett lämpligt utrymme runt vajern. Linspårets diameter kan inte förbli konstant. Dess variation påverkas huvudsakligen av stålvajern och, i stor utsträckning, av skivmaterialet och det tryck som appliceras på det.
Eftersom spåret slits kontinuerligt är spåret vanligtvis slitet till en mindre storlek när en stålvajer närmar sig slutet av sin livslängd. Detta skapar ett problem: varje gång en ny stålvajer installeras måste spåret bearbetas om eller trissen bytas ut. I praktiken är det dock oekonomiskt att bearbeta om spåret eller byta ut trissen.
När ett spår bearbetas om repareras flänsen vanligtvis först, och spårets botten skärs sedan till lämplig diameter. Om bara spårets botten skärs kan halsvinkeln närmast botten bli för liten för att ge tillräckligt utrymme, vilket allvarligt ökar slitaget på vajern.
4. Traverskranens vajertryck
Förutom böjspänningen som uppstår när linan löper över en skiva, utsätts stållinan för radiellt tryck orsakat av kontakt med skivan. Detta tryck producerar skjuvspänning i linan, förändrar dess konstruktion och påverkar slitagehastigheten i skivspåret. Därför bör storleken på det radiella trycket och skivmaterialets slitstyrka beaktas vid val av den lämpligaste stållinans konstruktion.
5. Traverskranstrummor
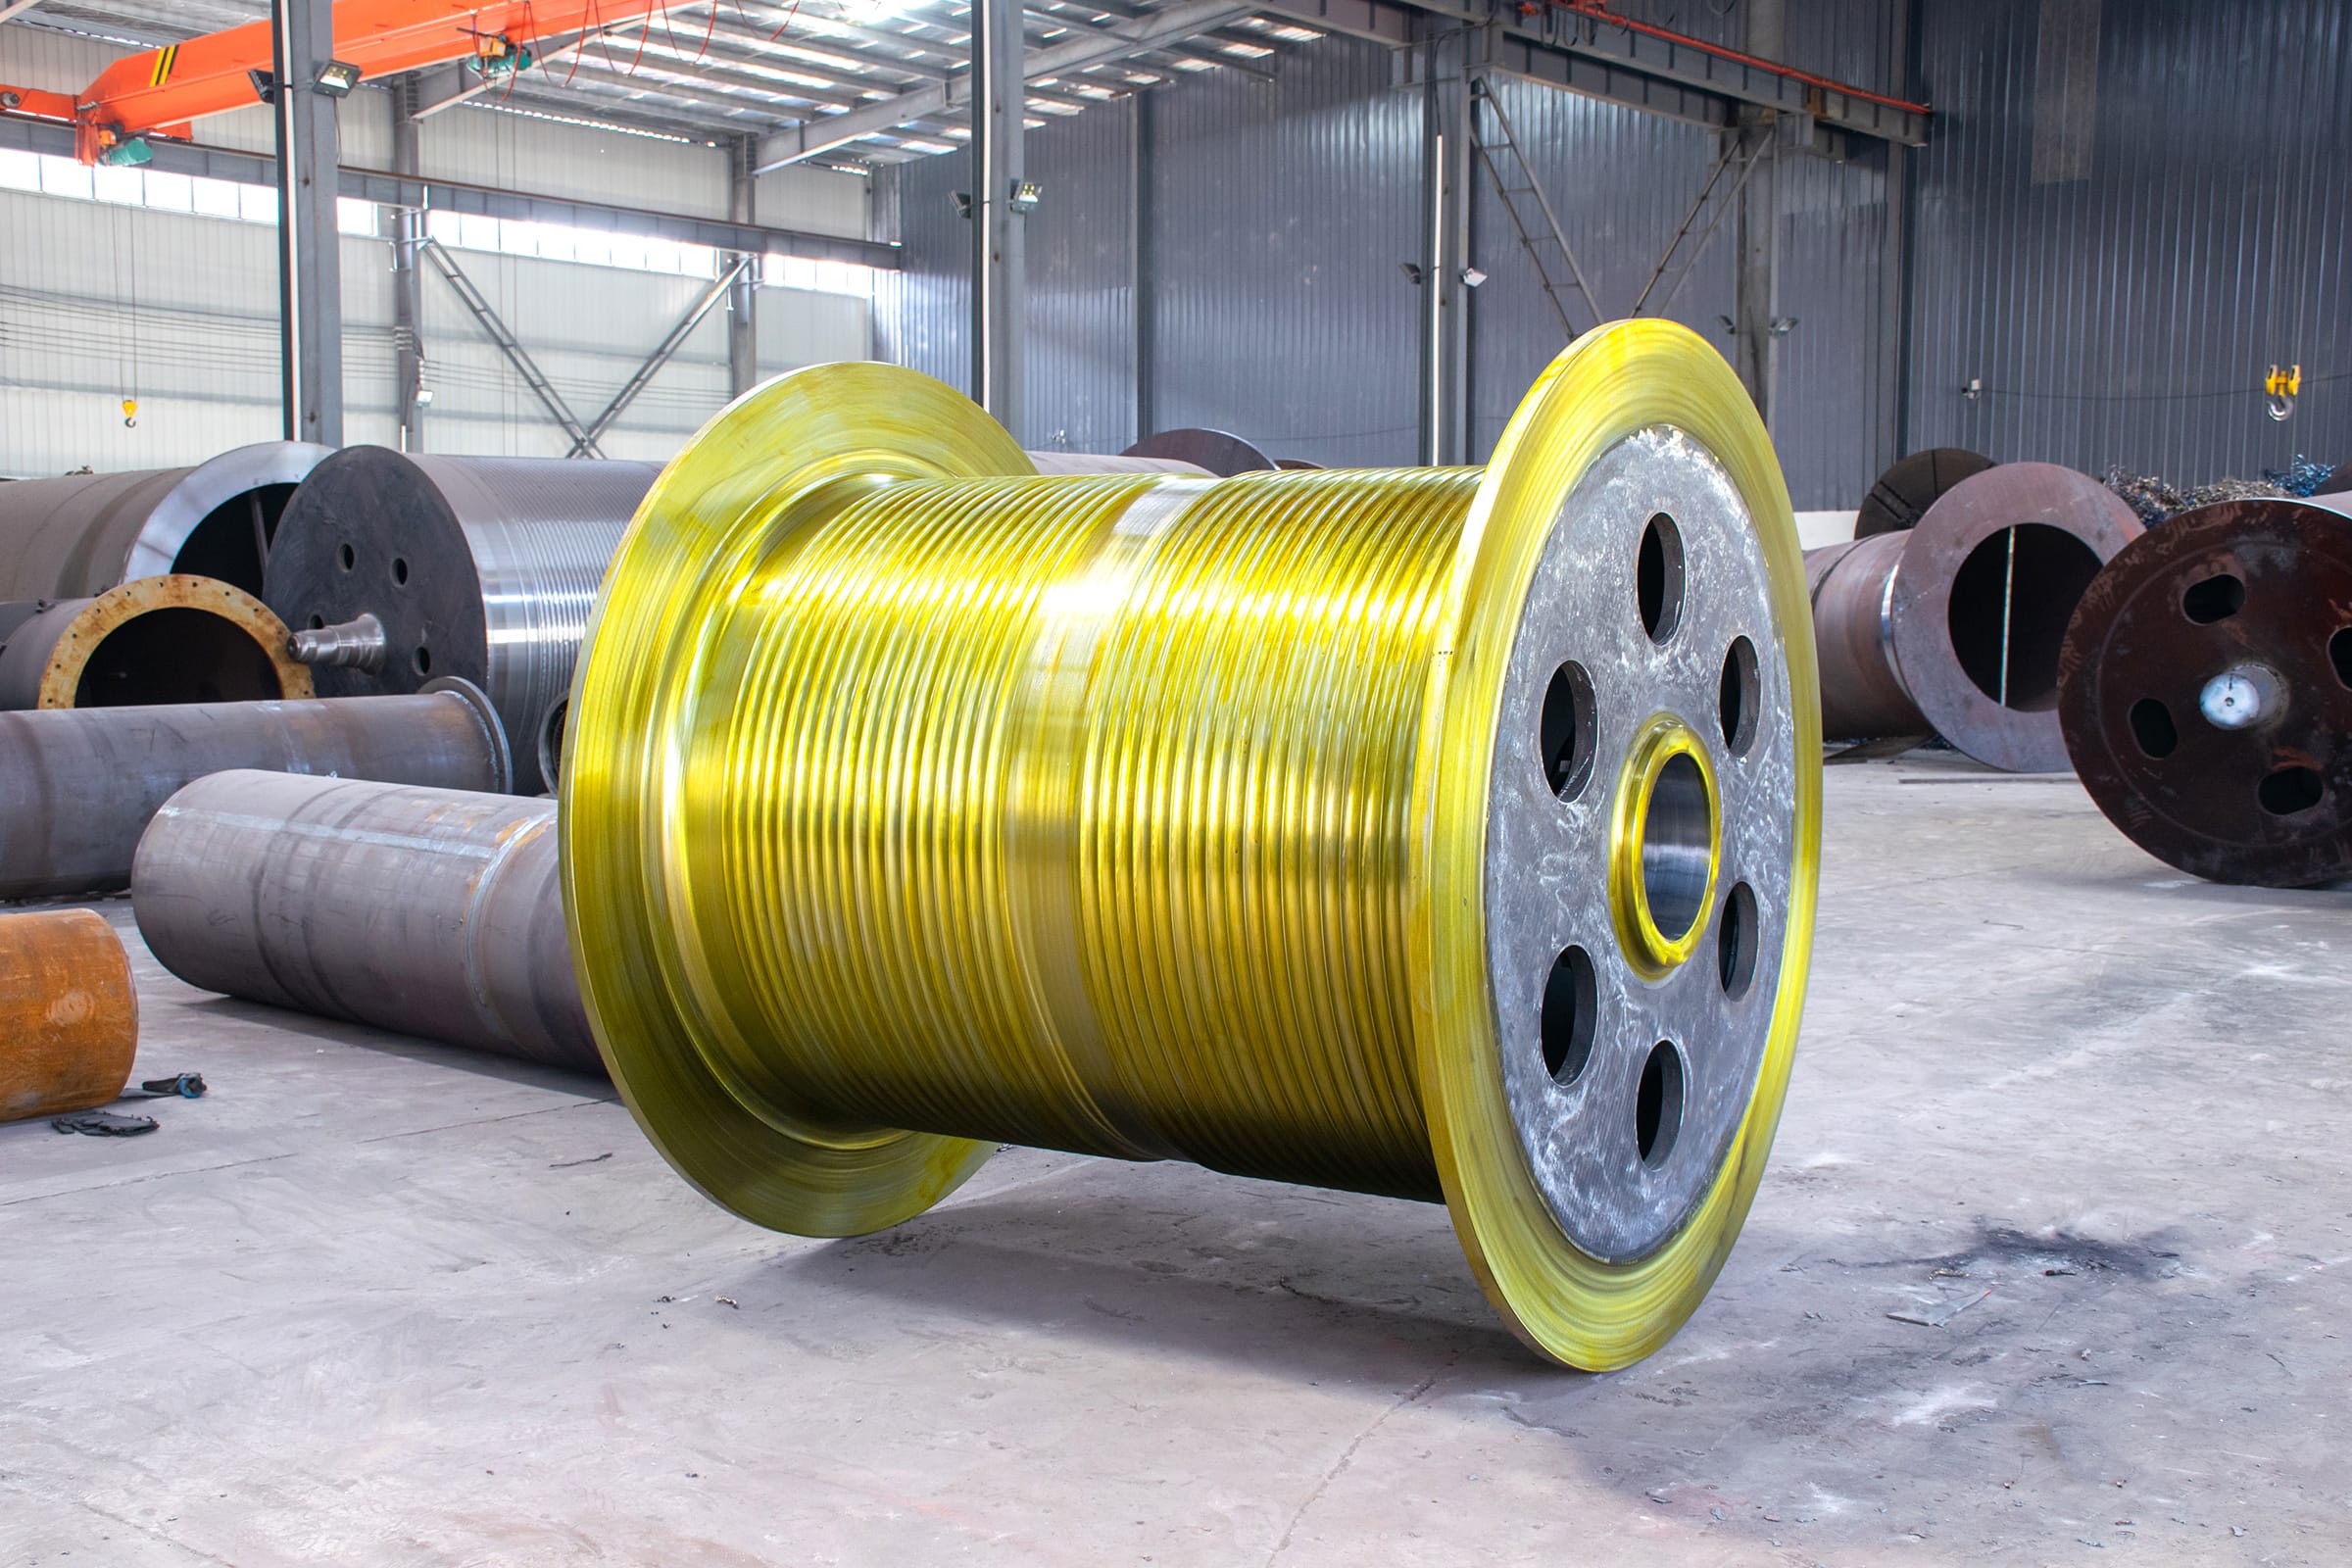
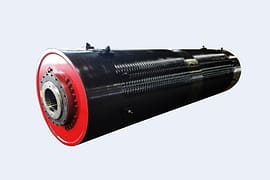
De kran trumma Dimensioner, spårprofil och tryck liknar de förhållanden som diskuterats ovan för trissor.
När en trumma har en slät yta är det faktiska radiella trycket relativt högt eftersom stållinan endast stöds på ena sidan och dess perifera område inte stöds. Med denna typ av trumma slits både linan och trumman hårdare än med en spårad trumma, och linan skadas lättare av tryck.
När böjspänning är den viktigaste faktorn som påverkar stållinans livslängd, kan trummans diameter vara något mindre än skivans diameter i systemet. Detta beror på att linan, under rörelse i en riktning, böjs två gånger över varje skiva men bara en gång på trumman. Linan böjs för första gången när den närmar sig en skiva och övergår från en rak linje till skivans krökning. Den böjs för andra gången när den rätar ut sig igen när den lämnar skivan.
I vissa fall är linans rörelselängd kort. När en del av linan rör sig fram och tillbaka på trumman utan att passera över en skiva minskar antalet böjningscykler och brottet fortskrider långsammare.
När en räfflad trumma används, hjälper en lämplig räfflingsprofil till att hålla det lindade repet i rätt position. Att upprätthålla en lämplig delning mellan spåren är viktigt så att intilliggande replindningar har tillräckligt, men inte för stort, utrymme. Detta hjälper till att förhindra att repet som lindas på trumman trängs mot eller skaver mot repet som redan är lindat på trumman.
För flerskiktslindning bör avståndet mellan spårens mittlinjer vara tillräckligt för att förhindra att stållinorna vidrör varandra vid maximal längdvinkel.
6. Andra felfaktorer
- Korrosion: Korrosion är en vanlig orsak till vajerfel. Den korrosiva atmosfären som skapas av driftsmiljön kan ha en betydande inverkan på vajerns livslängd.
- Stötbelastning och vibrationer: Att applicera stötbelastningar på en stållina och utsätta den för vibrationer producerar högfrekventa, höga böjspänningar. Effekten av vibrationer är särskilt allvarlig vid linans ände och kan orsaka utmattningsbrott.
- För hög temperatur: Om en stållina arbetar vid en alltför hög temperatur kan den gå sönder eftersom dess draghållfasthet minskar.
Felanalysen ovan visar att vajerbrott på traverskranar ofta är resultatet av en kombinerad ackumulering av flera faktorer. I en faktisk felutredning bör faktorerna analyseras ingående, deras relativa betydelse bör urskiljas och den primära felorsaken bör identifieras för att bidra till att förlänga vajerns livslängd.
Zora Zhao
Expert på traverskran/portalkran/fockkran/krandelarlösningar
Med 10+ års erfarenhet inom kranens utomeuropeiska exportindustri, hjälpte 10 000+ kunder med deras frågor och funderingar före försäljning, om du har några relaterade behov, var god kontakta mig!
WhatsApp: +86 189 3735 0200
E-post: zorazhao@dgcrane.com
Kontaktuppgifter
DGCRANE har åtagit sig att tillhandahålla professionella kranprodukter och relevant service. Exporterad till över 100 länder, 5000+ kunder väljer oss, värda att lita på.
Komma i kontakt
Fyll i dina uppgifter så kommer någon från vårt säljteam att återkomma till dig inom 24 timmar!
Prenumerera på vårt nyhetsbrev
Den senaste DGCRANE-prislistan, nyheter, artiklar och resurser.