

-
INDUSTRIER
-
Ferdigstøpt betonganlegg
-
Stålindustri
-
Papirindustrien
-
Avfall til energi- og biomasseindustrien
-
Kraftindustri
-
Traverskraner for bilproduksjon: Smarte løsninger for forbedret effektivitet
-
Havnemaskiner industri
-
Produksjonsindustri
-
Ulike typer containerkraner, verftskraner, lastekraner brukt i havn, havn og kai
-
Traverskraner for tømmerløfting: Effektiv og sikker trehåndtering
-
Traverskraner for luftfartsindustrien: Effektivisering av montering, vedlikehold og reparasjon av fly
-
Traverskraner for mat og drikke: Ideelle for å forbedre produktivitet og mattrygghet
-
Traverskraner for luftfartsindustrien: Nøkkelrolle i effektiv rakettproduksjon og -oppskytning
-
-
UTSTYR
-
Overhead kraner
-
Enkel bjelke overhead kran
-
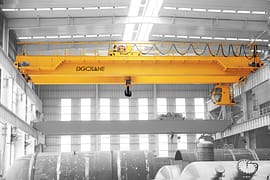
Overheadkran med dobbel bjelke
-
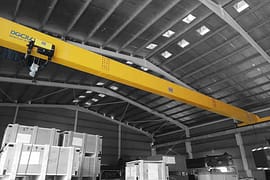
FEM standard traverskraner
-
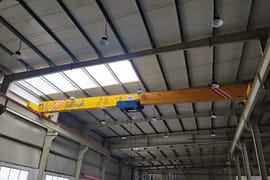
Overheadkraner med lav takhøyde
-
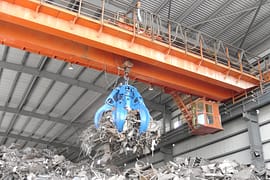
Grab Bucket Overhead Crane
-
Elektromagnetiske traverskraner med løftemagnet
-
Elektromagnetiske overheadkraner med magnetstråle
-
Manuelle traverskraner
-
Doble vogn overhead kraner
-
LDP enkeltbjelke overheadkraner
-
- Eot Traner
- Gantry kraner
- Jibbkraner
-
Heise- og vinsjvogn
-
Elektriske vaierløftere
-
FEM standard elektrisk ståltautalje
-
FEM Standard elektriske kjettingtaljer
-
Kranvogn
-
Kjedetaljer
-
Elektrisk vinsj
-
Manuelle kjettingtaljer
-
Elektriske taljer med dobbel bjelke
-
Elektrisk talje for ståltau med lav takhøyde
-
Elektrisk talje for smeltet metall
-
Pneumatiske (luft) kjettingtaljer
-
Spakteile
-
Elektriske taljer
-
- Arbeidsstasjonskraner
- Bærbare portalkraner
- Eksplosjonssikre kraner og taljer
- Spesielle kraner
- Havnekraner
- Elektriske overføringsvogner
-
Overhead kraner
-
KRANDELER
- Kranhjulsmontering
- Crane Grab Bøtter
- Krantang
- Kranspreder
- Krandrift
-
Kran elektrisk utstyr
-
Overbelastningsbegrenser
-
Kranhytte
-
Kran strømforsyningssystem
-
Eksplosjonssikker kranradiofjernkontroller
-
Joystick Type Kran Radio fjernkontroller
-
Trykkknapp Type Kran trådløse fjernkontroller
-
Enpolet isolerte lederskinner
-
Vedlagte lederskinner
-
Sømløse lederskinner
-
Copperhead Conductor Rails
-
Overheadkrankabler
-
- Andre krandeler
- OM OSS
- KONTAKT OSS
Analyse av svikt i ståltau for traverskraner og faktorer som påvirker levetiden
Innholdsfortegnelse
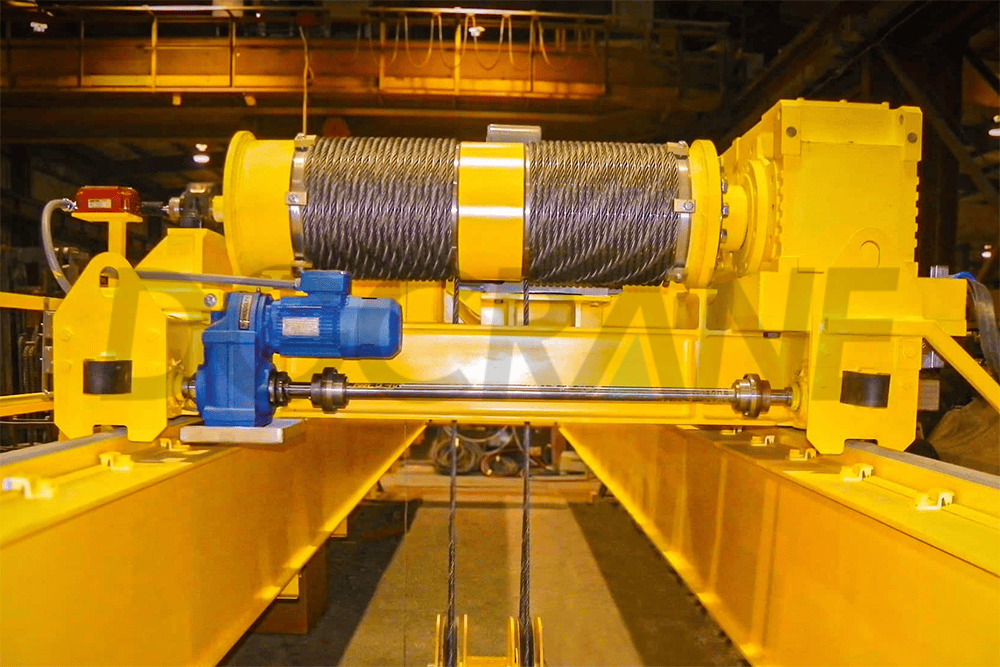
Ståltau er en av de mest brukte løftekomponentene. Den tilbyr høy bæreevne, god fleksibilitet, jevn bevegelse og lav støy. Nesten alle traverskraner bruker ståltau til å bære last. Hvis et ståltau plutselig ryker på grunn av svikt, kan konsekvensene være alvorlige. Feilanalyse av ståltau er derfor viktig av både sikkerhetsmessige og økonomiske årsaker. Denne artikkelen analyserer de ulike faktorene som forårsaker ståltaufeil i traverskraner for å bidra til å forlenge levetiden.
1. Styrke og forlengelse av ståltau for traverskraner
Ved design er den maksimale bruddstyrken til et ståltau lavere enn den samlede styrken til alle trådene. Dette er relatert til taukonstruksjonen og ytelsesgraden til alle trådene i tauet. Ved design av et ståltau bør alle lastfaktorer vurderes, inkludert tilleggsbelastninger, akselerasjon, retardasjon, tauhastighet og andre faktorer. Antall, strukturelt arrangement og installasjonsmetoden for skiver og trommel bør også vurderes, sammen med forhold som forårsaker korrosjon og slitasje og taulengden.
Trådene i et ståltau er vanligvis laget av høykvalitets karbonkonstruksjonsstål med et karboninnhold på 0,5%–0,8%. Ståltauets elastisitetsmodul er omtrent 1,6 × 10⁵ N/mm². Denne modulen måler i hvilken grad trådene kan forlenges under belastning.
Når et ståltau belastes, beveger ståltauet seg i forhold til hverandre mens de justerer posisjonene sine for å oppnå en stabil tilstand som tilsvarer den påførte lasten. Dette produserer to typer forlengelse. Når et ståltau bærer en last for første gang, omordnes ståltauene litt og produserer permanent forlengelse, kjent som konstruksjonsforlengelse. Samtidig oppstår det også gjenvinnbar forlengelse, kjent som elastisk forlengelse. Konstruksjonsforlengelsen avhenger til en viss grad av størrelsen på den påførte lasten.
Jo mindre diameteren på trådene i et tau er, desto mindre bøyemoment kreves for å bøye dem, og desto større er tauets fleksibilitet. Ståltau som inneholder flere tråder og ståltau med fiberkjerne har generelt bedre fleksibilitet. Helmetalliske ståltau laget med færre tråder har dårligere fleksibilitet, mens førstnevnte generelt har større forlengelse enn sistnevnte. Større fleksibilitet gir bedre motstand mot brudd.
2. Traverskranskiver
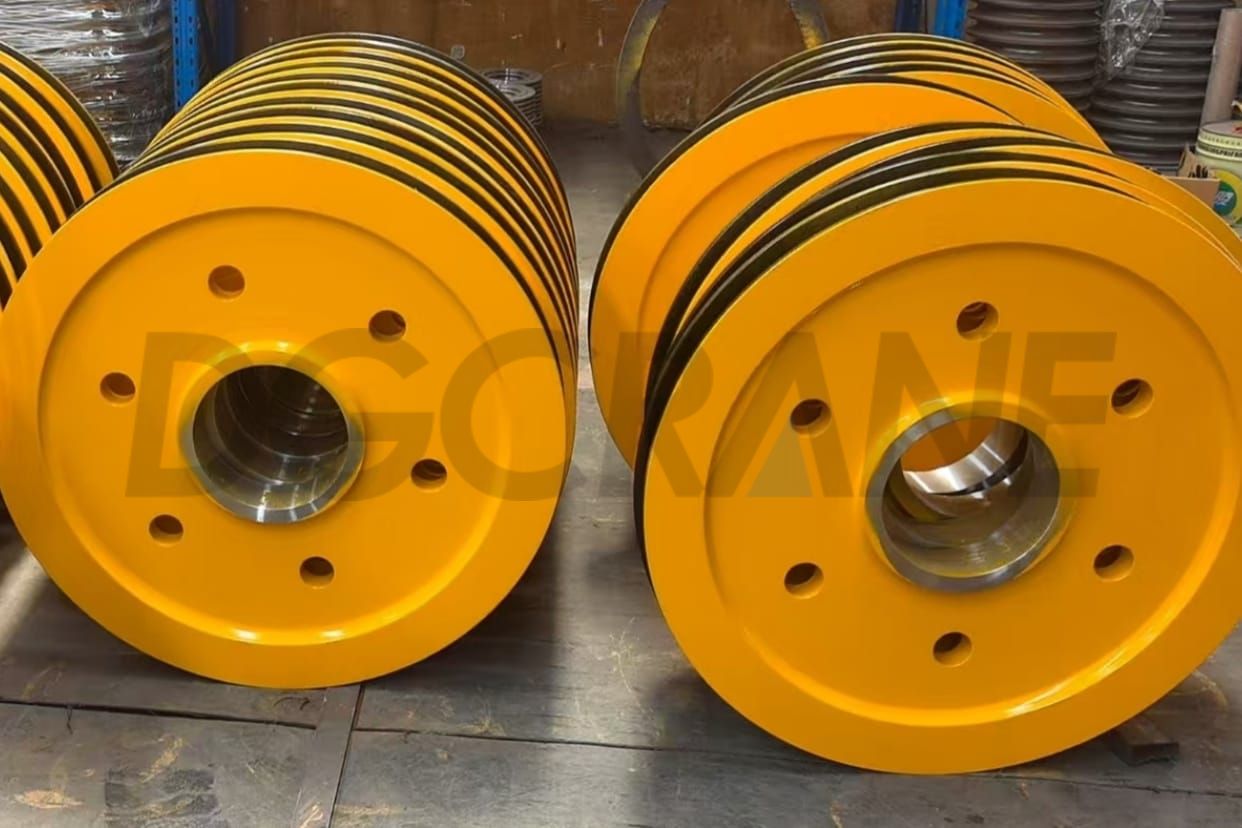
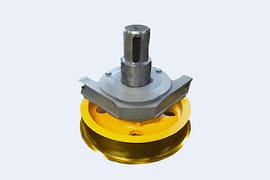
Hovedskivens dimensjon uttrykkes vanligvis ved å bruke skivediameteren nederst i tausporet pluss ståltauets diameter som minimum viklingsdiameter. Ettersom kranskive blir mindre, øker spenningene forårsaket av bøying og kontakttrykk mellom ståltauet og skiven. Jo høyere bøyespenningen er, desto raskere utmattes ståltauet i tauet. Økt kontaktspenning akselerererer også tauskade og skiveslitasje.
Etter hvert som skiven blir større, reduseres trykket mellom tauet og skiven, i likhet med bøyningsgraden. Hvis bøyespenning er den eneste faktoren som vurderes, kan skivediameteren for et 6×19 punktkontaktståltau økes til 90 ganger tauets diameter for å forlenge tauets levetid. Med unntak av spesialutstyr brukes imidlertid skiver med så stor diameter sjelden i praksis av to grunner:
- En så stor skive er upraktisk for de fleste løfteutstyr.
- Bøying er sjelden den eneste faktoren som er tilstede under noen driftstilstand.
I praksis påvirker mange andre faktorer tauets levetid i tillegg til bøying, inkludert gjentatt belastning, slitasje, peening, støt, vibrasjon, torsjon, rotasjonshastighet, feil trommelvikling, korrosjon og utilstrekkelig vedlikehold. En eller flere av disse faktorene kan ha større effekt på tauets levetid enn skivestørrelsen.
Den optimale skivestørrelsen bør bestemmes ved å vurdere sikkerhet, økonomisk drift og andre faktorer sammen. Imidlertid kan det høye trykket mellom vaierene ved tauets kontaktpunkter, kombinert med den høye bøyespenningen som produseres når tauet går over en liten skive, bidra til tauskade og -feil. Under disse ugunstige forholdene oppstår det ofte vaierbrudd mellom kontaktpunktene til tilstøtende tråder. Brudd på disse stedene er ofte vanskelige eller til og med umulige å oppdage gjennom ekstern inspeksjon.
For utstyr med andre strenge sikkerhetskrav bør derfor større skiver velges, slik at tauskadeprosessen utvikler seg mer gradvis og skaden oppstår på tauoverflaten, hvor det er lettere å oppdage og vurdere.
3. Spor for tau for kranskive
For at et ståltau skal yte sitt beste, må skivesporet ha en tilstrekkelig stor diameter til å opprettholde en passende klaring rundt tauet. Diameteren mellom tauet og sporet kan ikke forbli konstant. Variasjonen påvirkes hovedsakelig av ståltauet og i stor grad av skivematerialet og trykket som påføres det.
Fordi sporet slites kontinuerlig, er sporet vanligvis slitt til en mindre størrelse når en ståltau nærmer seg slutten av sin levetid. Dette skaper et problem: hver gang en ny ståltau installeres, må sporet maskineres på nytt eller skiven byttes ut. I praksis er det imidlertid uøkonomisk å maskinere sporet på nytt eller bytte ut skiven.
Når et spor blir maskinert på nytt, repareres flensen vanligvis først, og bunnen av sporet kuttes deretter til riktig diameter. Hvis bare sporbunnen kuttes, kan halsvinkelen ved siden av bunnen bli for liten til å gi tilstrekkelig klaring, noe som øker slitasjen på ståltauet betydelig.
4. Trykk på ståltauet til traverskranen
I tillegg til bøyespenningen som oppstår når tauet går over en skive, utsettes ståltauet for radialtrykk forårsaket av kontakt med skiven. Dette trykket produserer skjærspenning i tauet, endrer konstruksjonen og påvirker slitasjehastigheten til skivesporet. Derfor bør størrelsen på radialtrykket og slitestyrken til skivematerialet tas i betraktning når man velger den mest passende ståltaukonstruksjonen.
5. Traverskrantromler
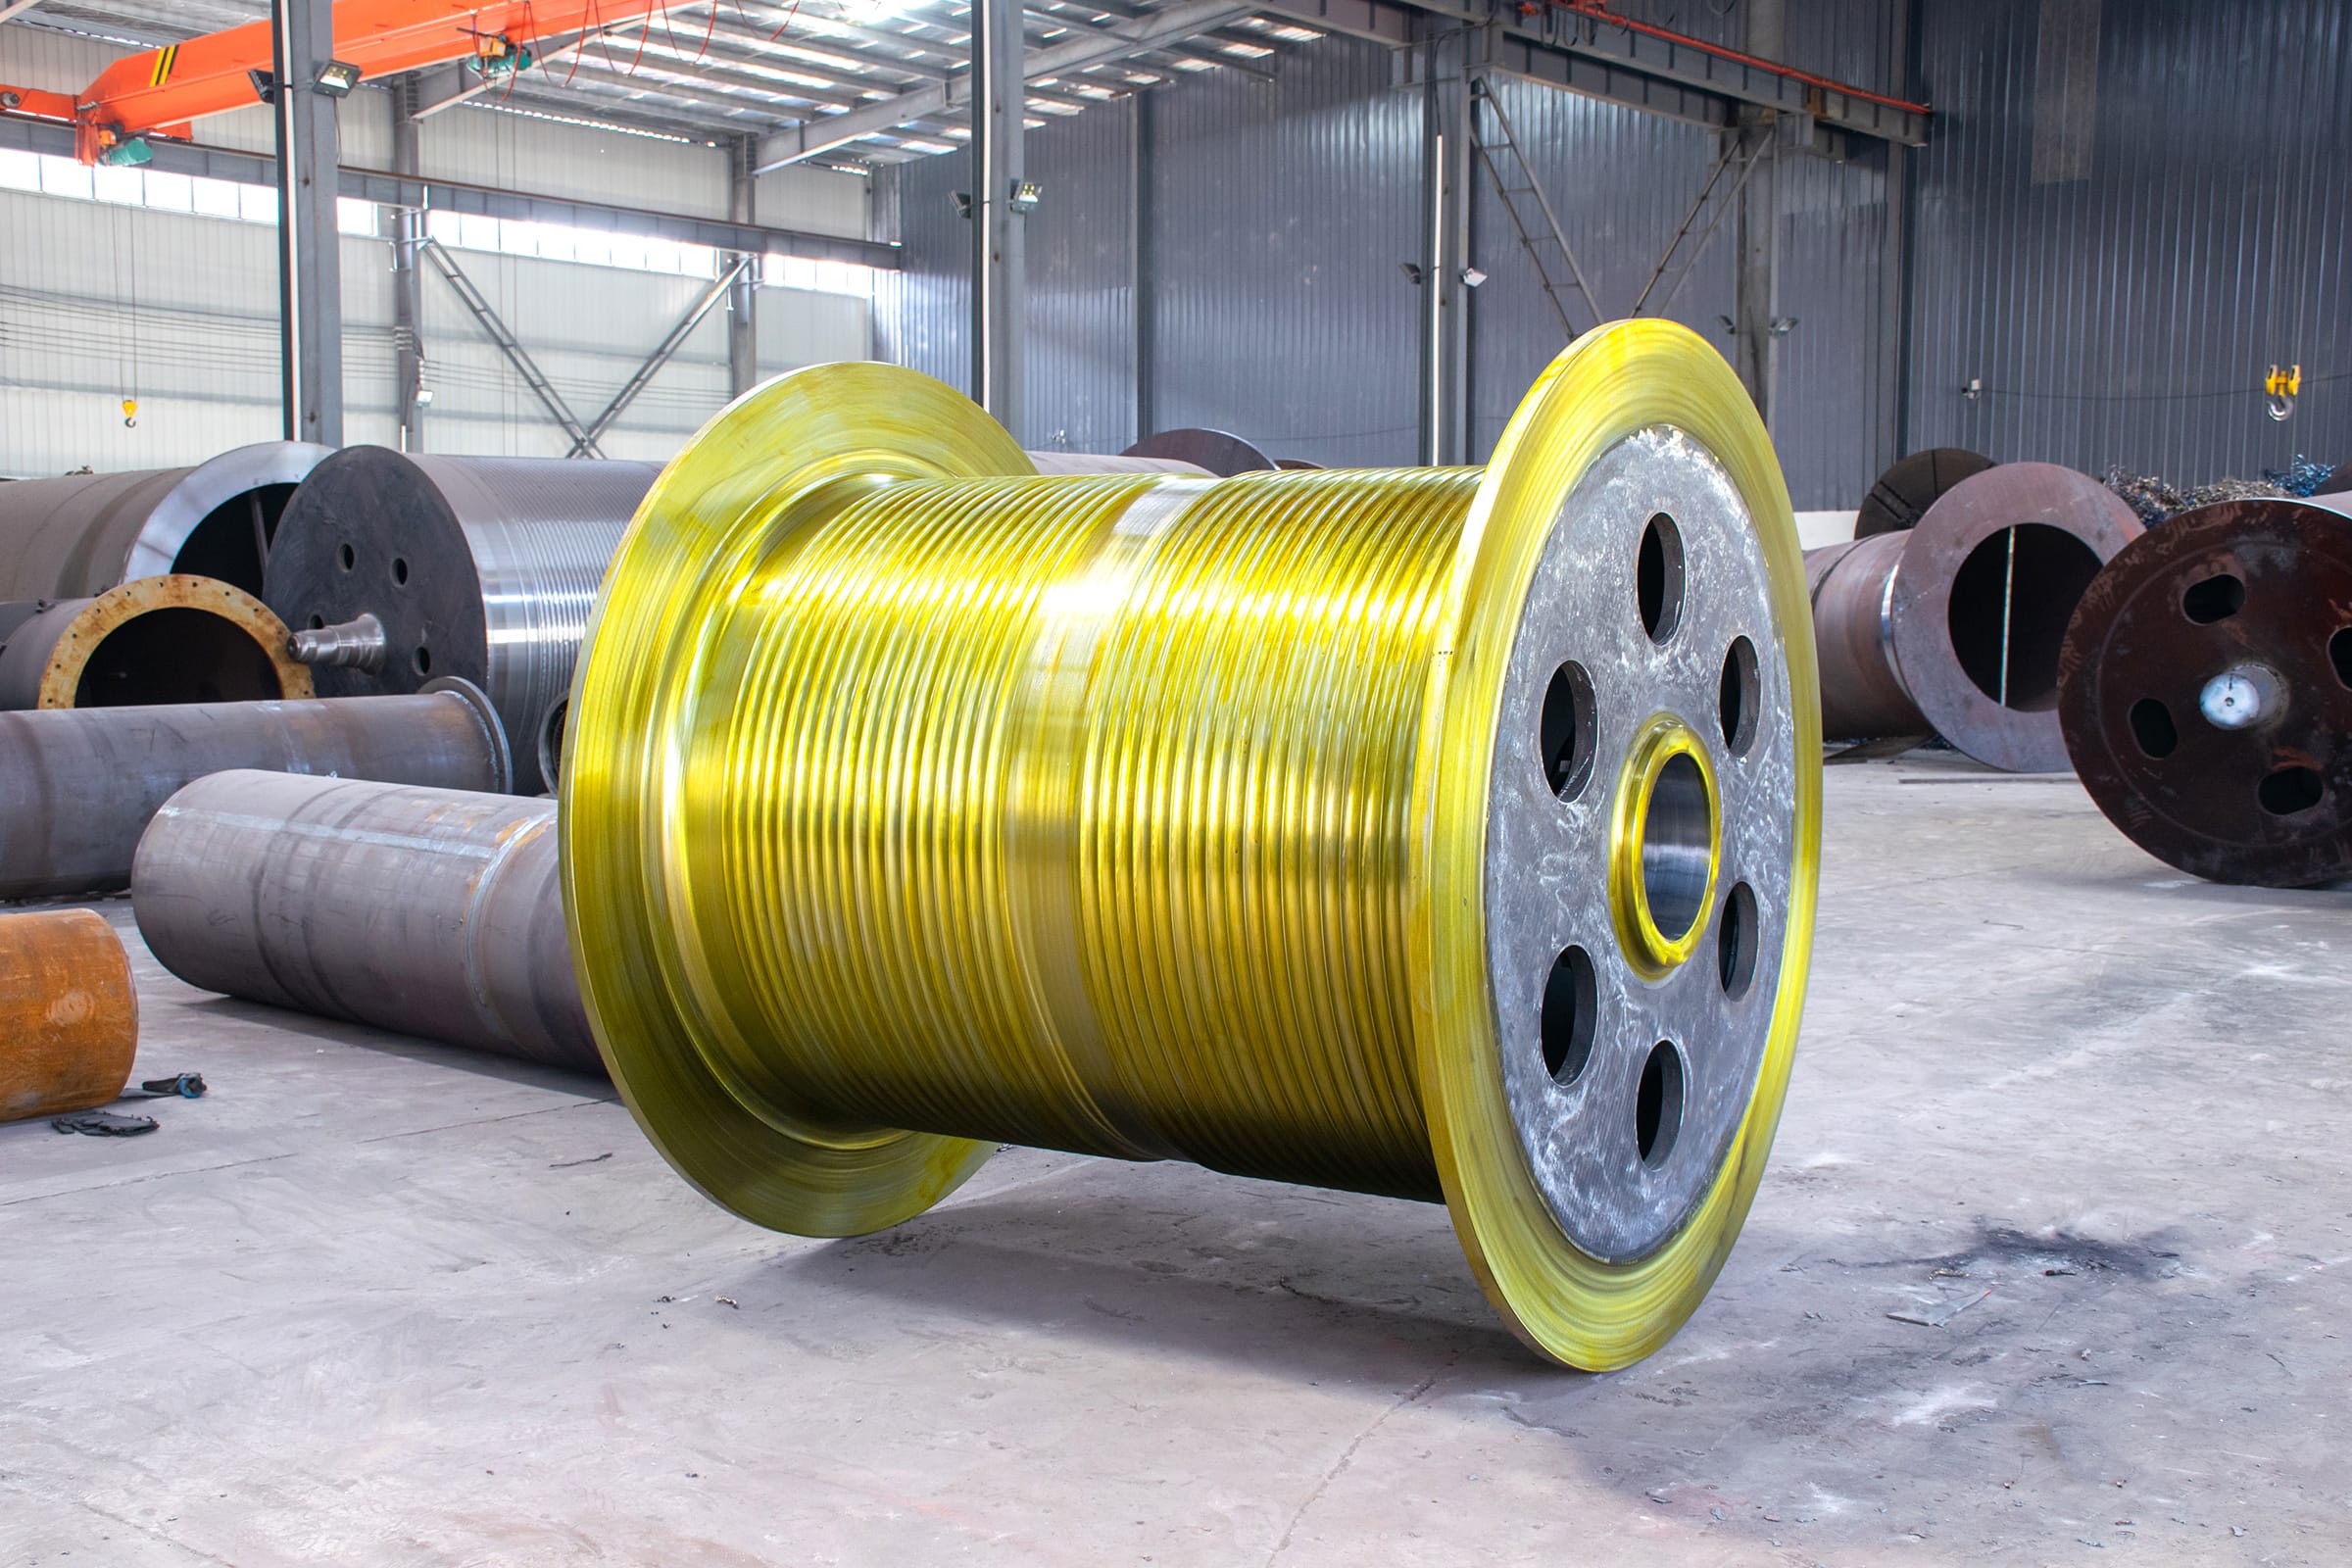
De krantrommel Dimensjoner, sporprofil og trykk ligner på forholdene som er omtalt ovenfor for skiver.
Når en trommel har en glatt overflate, er det faktiske radiale trykket relativt høyt fordi ståltauet bare støttes på én side og dets perifere område ikke støttes. Med denne typen trommel slites både tauet og trommelen mer kraftig enn med en rillet trommel, og tauet blir lettere skadet av trykk.
Når bøyespenning er den viktigste faktoren som påvirker ståltauets levetid, kan trommeldiameteren være litt mindre enn skivediameteren i systemet. Dette er fordi tauet, under bevegelse i én retning, bøyer seg to ganger over hver skive, men bare én gang på trommelen. Tauet bøyer seg for første gang når det nærmer seg en skive og endrer form fra en rett linje til skivens krumning. Det bøyer seg for andre gang når det retter seg ut igjen når det forlater skiven.
I noen tilfeller er tauets vandring kort. Når deler av tauet beveger seg frem og tilbake på trommelen uten å passere over en skive, reduseres antallet bøyningssykluser og bruddet utvikler seg saktere.
Når en rillet trommel brukes, bidrar en passende rilleprofil til å holde det viklede tauet i riktig posisjon. Det er viktig å opprettholde en passende deling mellom sporene, slik at tilstøtende tauviklinger har tilstrekkelig, men ikke for stor, klaring. Dette bidrar til å forhindre at tauet som vikles på trommelen blir presset inntil eller gnisse tauet som allerede er viklet på trommelen.
For flerlagsvikling bør stigningen mellom sporenes senterlinjer være tilstrekkelig til å forhindre at ståltauene berører hverandre ved maksimal flåtevinkel.
6. Andre feilfaktorer
- Korrosjon: Korrosjon er en vanlig årsak til ståltaufeil. Den korrosive atmosfæren som skapes av driftsmiljøet kan ha en betydelig effekt på ståltauets levetid.
- Støtbelastning og vibrasjon: Å påføre støtbelastninger på et ståltau og utsette det for vibrasjoner produserer høyfrekvente, høye bøyespenninger. Effekten av vibrasjon er spesielt alvorlig ved tauets endepunkt og kan forårsake utmattingsbrudd.
- For høy temperatur: Hvis et ståltau opererer ved en for høy temperatur, kan det svikte fordi strekkfastheten reduseres.
Feilanalysen ovenfor viser at ståltaubrudd i traverskraner ofte er et resultat av en kombinasjon av flere faktorer. I en faktisk feilundersøkelse bør faktorene analyseres grundig, deres relative betydning bør skilles ut, og den primære feilårsaken bør identifiseres for å bidra til å forlenge ståltauets levetid.
Zora Zhao
Ekspert på traverskran/portalkran/jibbkran/krandelerløsninger
Med 10+ års erfaring i kranens oversjøiske eksportindustri, hjalp 10 000+ kunder med deres spørsmål og bekymringer før salg, hvis du har noen relaterte behov, kan du gjerne kontakte meg!
Hva skjer: +86 189 3735 0200
E-post: zorazhao@dgcrane.com
Kontaktinformasjon
DGCRANE er forpliktet til å tilby profesjonelle overhead kranprodukter og relavent service. Eksportert til over 100 land, 5000+ kunder velger oss, verdt å stole på.
Ta kontakt
Fyll ut opplysningene dine og noen fra salgsteamet vårt vil komme tilbake til deg innen 24 timer!
Abonner på vårt nyhetsbrev
Den siste DGCRANE-prislisten, nyheter, artikler og ressurser.
- Overhead kraner
- Enkel bjelke overhead kraner
- Overheadkran med dobbel bjelke
- Overheadkraner med lav takhøyde
- Underliggende kraner
- FEM standard traverskraner
- Grab Bucket Overhead Crane
- Manuelle traverskraner
- LDP enkeltbjelke overheadkraner med sidemonterte taljer: Optimal løsning for lavttaksverksteder