

-
INDUSTRIER
-
Præfabrikeret betonanlæg
-
Stål industri
-
Papirindustrien
-
Affald til energi- og biomasseindustrien
-
Kraftindustri
-
Traverskraner til bilproduktion: Smarte løsninger til forbedret effektivitet
-
Havnemaskiner industri
-
Fremstillingsindustrien
-
Forskellige typer containerkraner, værftskraner, lastkraner brugt i havn, havn og kaj
-
Traverskraner til tømmerløft: Effektiv og sikker træhåndtering
-
Traverskraner til luftfartsindustrien: Strømlining af montering, vedligeholdelse og reparation af fly
-
Traverskraner til fødevarer og drikkevarer: Ideel til at forbedre produktivitet og fødevaresikkerhed
-
Traverskraner til luftfartsindustrien: Nøglerolle i effektiv raketfremstilling og -opsendelse
-
-
UDSTYR
-
Løftekraner
-
Enkelt drager overhead kran
-
Dobbeltdrager overheadkran
-
FEM standard traverskraner
-
Løftekraner med lav frihøjde
-
Grib spand overhead kran
-
Elektromagnetiske traverskraner med løftemagnet
-
Elektromagnetiske traverskraner med magnetstråle
-
Manuelle traverskraner
-
Dubbele trolley bovenloopkranen
-
LDP enkeltbjælke traverskraner
-
- Eot Traner
- Gantry kraner
- Fokkekraner
-
Hejse- og spilvogn
-
Elektriske wireløftere
-
FEM Standard elektrisk wiretalje
-
FEM standard elektriske kædetaljer
-
Kranvogn
-
Kædetaljer
-
Elektrisk spil
-
Manuelle kædetaljer
-
Elektriske løftevogne med dobbeltbjælke
-
Elektrisk hejseværk med lav frihøjde
-
Elektrisk hejs til smeltet metal
-
Pneumatiske (luft) kædetaljer
-
Håndtagshejse
-
Elektriske hejseværker
-
- Arbejdsstationskraner
- Bærbare portalkraner
- Eksplosionssikre kraner og taljer
- Særlige kraner
- Havnekraner
- Elektriske overførselsvogne
-
Løftekraner
-
KRANDELE
- Kranhjulsmontering
- Krangrebsskovle
- Krantang
- Kranspreder
- Krandrev
-
Kran elektrisk udstyr
-
Overbelastningsbegrænser
-
Krankabine
-
Kran strømforsyningssystem
-
Eksplosionssikret kranradiofjernbetjeninger
-
Joystick Type Kran Radio fjernbetjeninger
-
Trykknap Type Kran trådløse fjernbetjeninger
-
Enkeltpolede isolerede lederskinner
-
Lukkede lederskinner
-
Sømløse lederskinner
-
Copperhead lederskinner
-
Overheadkrankabler
-
- Andre krandele
- OM OS
- KONTAKT OS
Analyse af fejl i wirewirer på traverskraner og faktorer, der påvirker levetiden
Indholdsfortegnelse
Stålwire er en af de mest anvendte løftekomponenter. Den tilbyder høj bæreevne, god fleksibilitet, jævn bevægelse og lav støj. Næsten alle traverskraner bruger stålwire til at bære laster. Hvis et stålwire pludselig knækker på grund af et svigt, kan konsekvenserne være alvorlige. Fejlanalyse af stålwirer er derfor vigtig af både sikkerhedsmæssige og økonomiske årsager. Denne artikel analyserer de forskellige faktorer, der forårsager stålwirefejl på traverskraner, for at forlænge dets levetid.
1. Styrke og forlængelse af wire til traverskraner
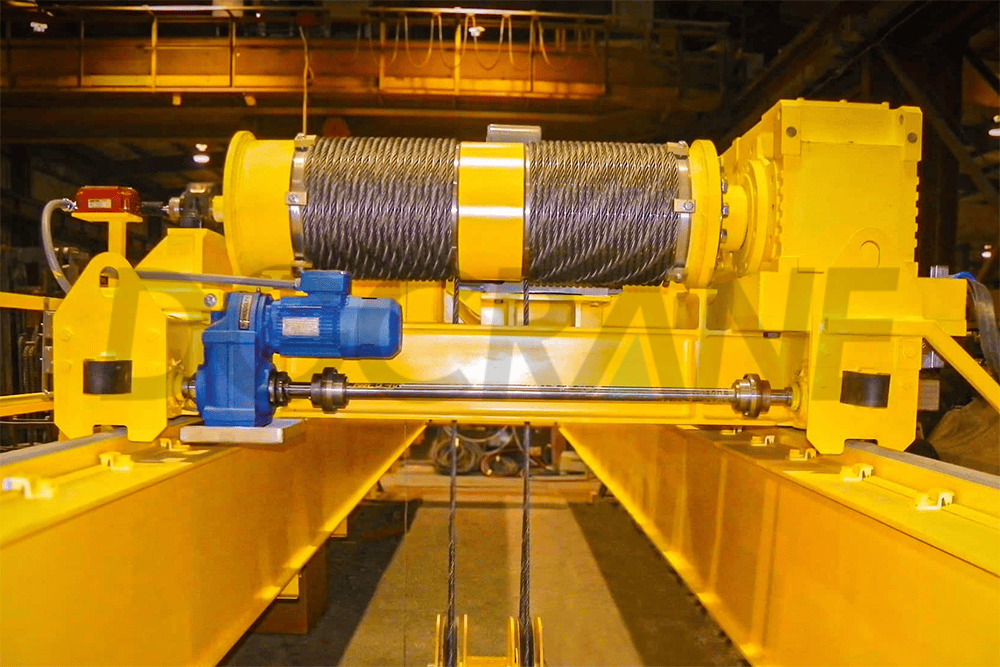
Ved design er den maksimale brudstyrke for et ståltov lavere end den samlede brudstyrke for alle dets tråde. Det er relateret til tovets konstruktion og ydeevnen af alle trådene i tovet. Ved design af et ståltov bør alle belastningsfaktorer tages i betragtning, herunder yderligere belastninger, acceleration, deceleration, tovhastighed og andre faktorer. Antallet, den strukturelle arrangement og installationsmetoden for skiver og tromle bør også tages i betragtning, sammen med forhold, der forårsager korrosion og slid, samt tovets længde.
Trådene i et stålwire er normalt lavet af højkvalitets kulstofkonstruktionsstål med et kulstofindhold på 0,5%–0,8%. Stålwirens elasticitetsmodul er cirka 1,6×10⁵ N/mm². Dette modul måler, i hvilken grad trådene kan forlænges under belastning.
Når et ståltov belastes, bevæger dets tråde sig i forhold til hinanden, når de justerer deres positioner for at nå en stabil tilstand svarende til den påførte belastning. Dette producerer to typer forlængelse. Når et ståltov bærer en last for første gang, omarrangerer trådene sig en smule og producerer permanent forlængelse, kendt som konstruktionsforlængelse. Samtidig forekommer der også genvindbar forlængelse, kendt som elastisk forlængelse. Konstruktionsforlængelsen afhænger i et vist omfang af størrelsen af den påførte belastning.
Jo mindre diameteren på trådene i et reb er, desto mindre er det bøjningsmoment, der kræves for at bøje dem, og desto større er rebets fleksibilitet. Stålreb, der indeholder flere tråde, og stålreb med fiberkerne har generelt bedre fleksibilitet. Fuldt metalliske stålreb lavet med færre tråde har dårligere fleksibilitet, mens førstnævnte generelt har større forlængelse end sidstnævnte. Større fleksibilitet giver bedre modstandsdygtighed over for brud.
2. Traverskranskiver
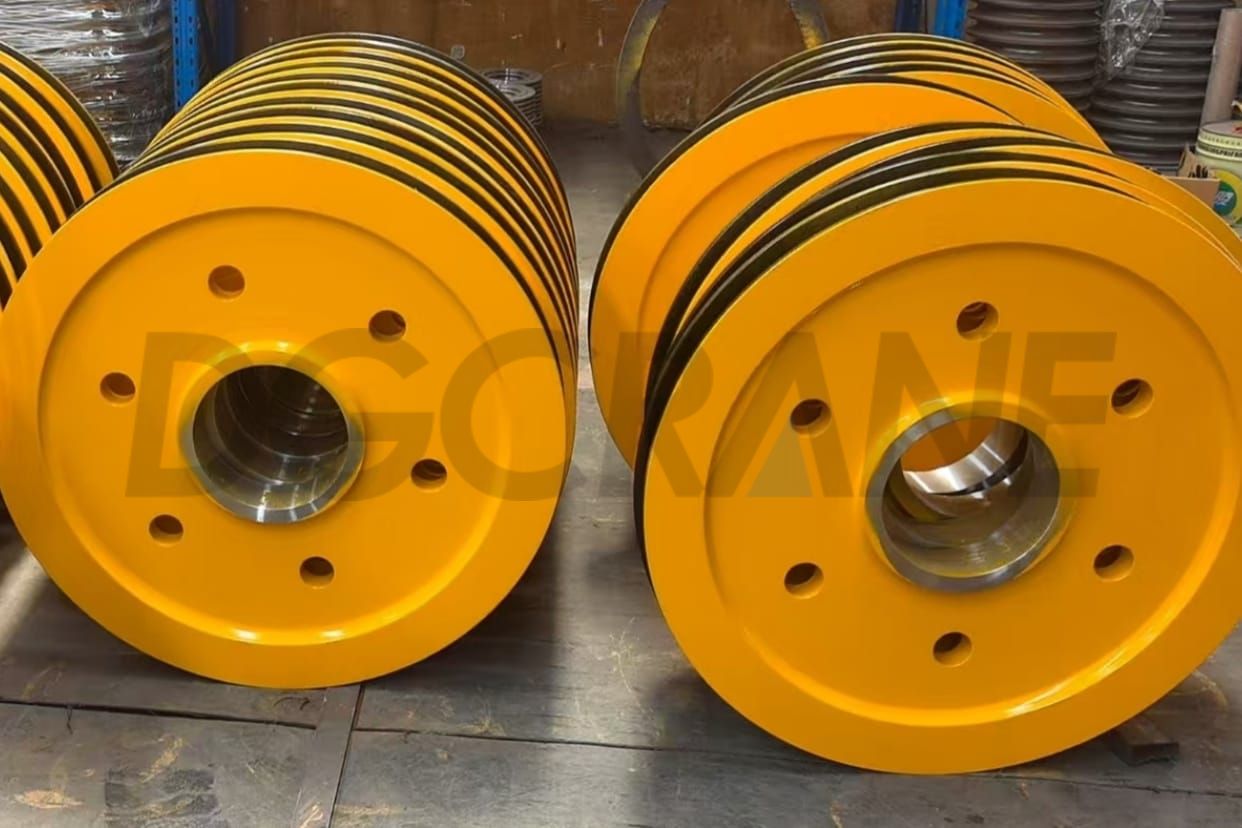
Hovedskivens dimension udtrykkes generelt ved at bruge skivediameteren i bunden af rebsporet plus stålwirens diameter som den minimale viklingsdiameter. Da kranskive bliver mindre, øges spændingerne forårsaget af bøjning og kontakttryk mellem stålwiren og skiven. Jo højere bøjningsspændingen er, desto hurtigere trættes stålwirerne i tovet. Øget kontaktspænding accelererer også tovskader og skiveslid.
Efterhånden som skiven bliver større, falder trykket mellem tov og skive, ligesom graden af bøjning. Hvis bøjningsspænding er den eneste faktor, der tages i betragtning, kan skivediameteren for et 6×19 punktkontaktwire øges til 90 gange tovets diameter for at forlænge tovets levetid. Bortset fra specialudstyr anvendes skiver med en så stor diameter dog sjældent i praksis af to grunde:
- En så stor skive er upraktisk for de fleste løfteudstyr.
- Bøjning er sjældent den eneste faktor, der er til stede under enhver driftstilstand.
I praksis påvirker mange andre faktorer rebets levetid ud over bøjning, herunder gentagen belastning, slid, peening, stød, vibrationer, vridning, rotationshastighed, forkert tromlevikling, korrosion og utilstrækkelig vedligeholdelse. En eller flere af disse faktorer kan have en større effekt på rebets levetid end skivestørrelsen.
Den optimale skivestørrelse bør bestemmes ved at overveje sikkerhed, økonomisk drift og andre faktorer i fællesskab. Imidlertid kan det høje tryk mellem trådene ved rebets kontaktpunkter kombineret med den høje bøjningsspænding, der produceres, når rebet løber over en lille skive, bidrage til skader og svigt af rebet. Under disse ugunstige forhold opstår der ofte trådbrud mellem kontaktpunkterne på tilstødende tråde. Brud på disse steder er ofte vanskelige eller endda umulige at opdage ved ekstern inspektion.
Derfor bør der til udstyr med andre strenge sikkerhedskrav vælges større skiver, så rebskadeprocessen udvikler sig mere gradvist, og skader opstår på reboverfladen, hvor det er lettere at opdage og vurdere.
3. Spor til reb til kranskive
For at et stålwire kan yde sit bedste, skal wirens rille have en tilstrækkelig stor diameter til at opretholde en passende frigang omkring wiren. Wire-rillediameteren kan ikke forblive konstant. Dens variation påvirkes hovedsageligt af stålwiren og i høj grad af trillematerialet og det tryk, der påføres det.
Fordi sporet slides kontinuerligt, er sporet normalt slidt ned til en mindre størrelse, når et ståltov nærmer sig slutningen af sin levetid. Dette skaber et problem: hver gang et nyt ståltov installeres, skal sporet bearbejdes igen, eller skiven udskiftes. I praksis er det dog uøkonomisk at bearbejde sporet igen eller udskifte skiven.
Når en rille bearbejdes igen, repareres flangen generelt først, og bunden af rillen skæres derefter til den passende diameter. Hvis kun rillens bund skæres, kan halsvinklen nær bunden blive for lille til at give tilstrækkelig frigang, hvilket øger sliddet på stålwiren betydeligt.
4. Tryk på wirewire fra traverskran
Ud over den bøjningsspænding, der opstår, når tovet løber over en skive, udsættes ståltovet for radialt tryk forårsaget af kontakt med skiven. Dette tryk producerer forskydningsspænding i tovet, ændrer dets konstruktion og påvirker slidhastigheden af skiverillen. Derfor bør størrelsen af det radiale tryk og skivematerialets slidstyrke tages i betragtning, når den mest passende ståltovskonstruktion vælges.
5. Traverskrantromler
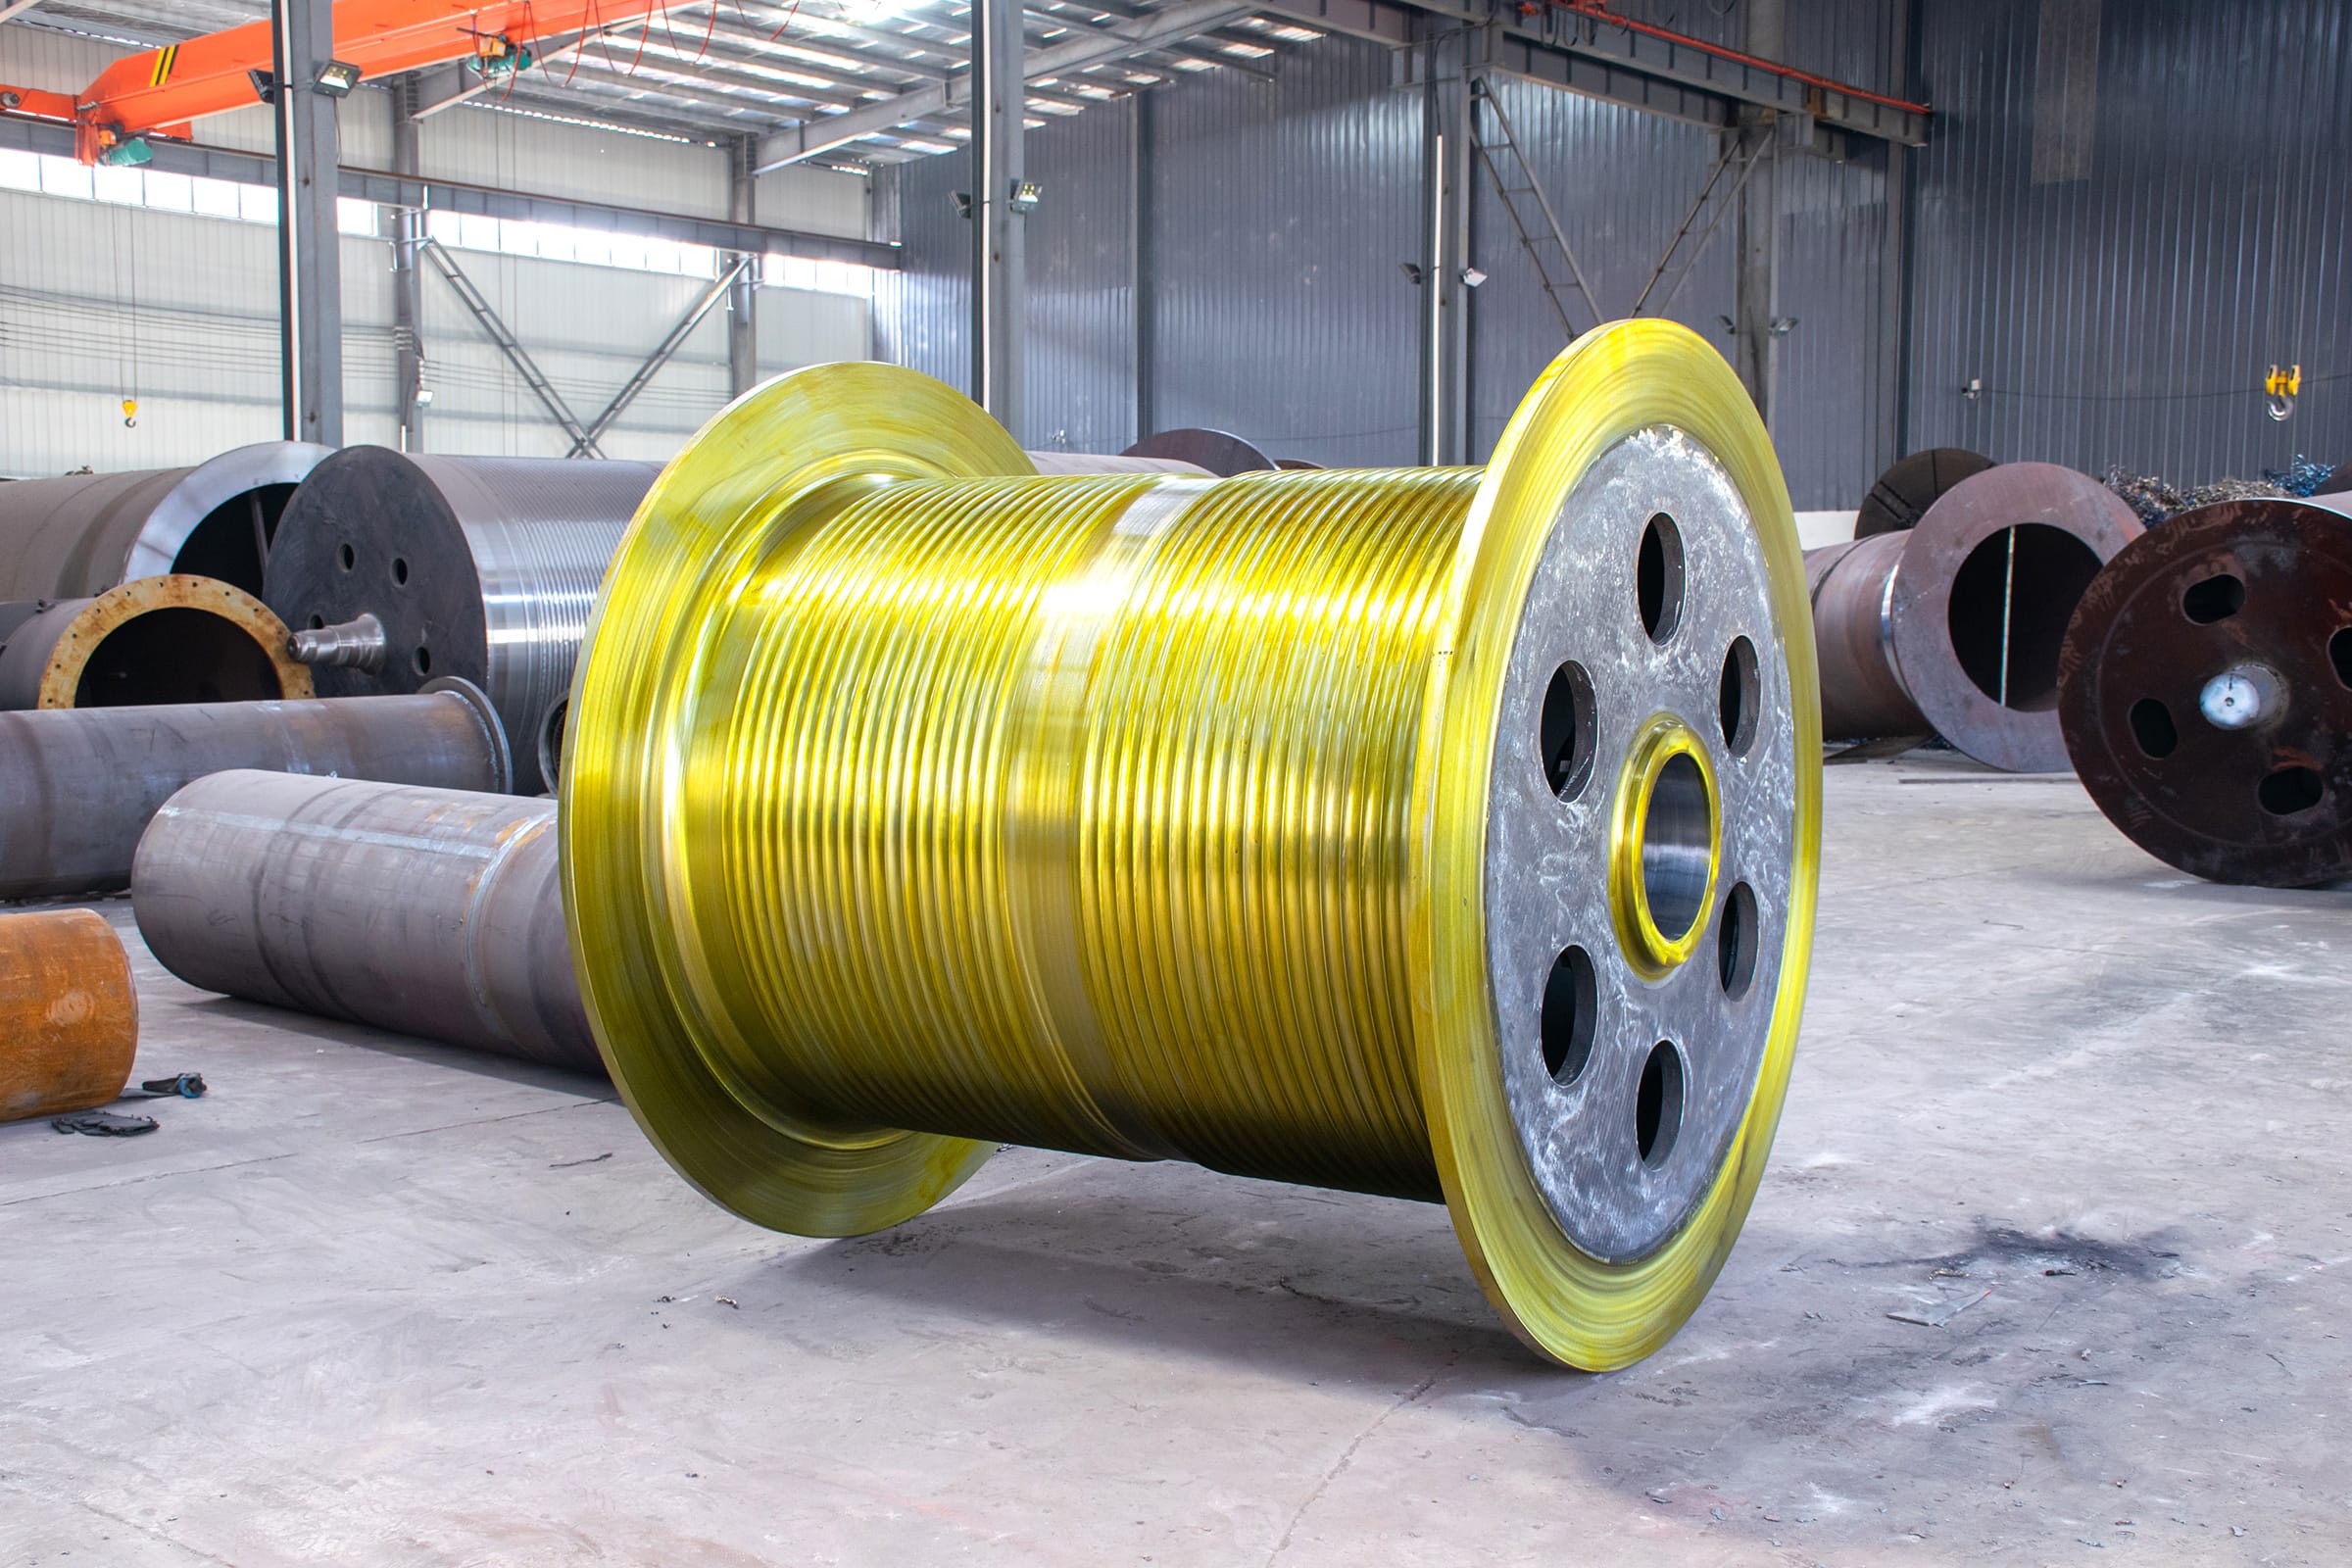
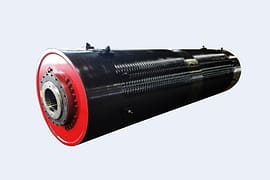
Det kran tromle Dimensioner, rilleprofil og tryk ligner de forhold, der er beskrevet ovenfor for skiver.
Når en tromle har en glat overflade, er det faktiske radiale tryk relativt højt, fordi stålwiren kun er understøttet på den ene side, og dens perifere område ikke er understøttet. Med denne type tromle slides både wiren og tromlen mere kraftigt end med en rillet tromle, og wiren beskadiges lettere af tryk.
Når bøjningsspænding er den primære faktor, der påvirker stålwirens levetid, kan tromlens diameter være en smule mindre end skivens diameter i systemet. Dette skyldes, at tovet under bevægelse i én retning bøjer to gange over hver skive, men kun én gang på tromlen. Tovet bøjer for første gang, når det nærmer sig en skive, og ændrer sig fra en lige linje til skivens krumning. Det bøjer for anden gang, når det retter sig ud igen, når det forlader skiven.
I nogle tilfælde er rebets vandring kort. Når en del af rebet bevæger sig frem og tilbage på tromlen uden at passere over en skive, reduceres antallet af bøjningscyklusser, og brudtætheden skrider langsommere frem.
Når der anvendes en rillet tromle, hjælper en passende rilleprofil med at holde det opviklede reb i den korrekte position. Det er vigtigt at opretholde en passende afstand mellem rillerne, så tilstødende rebviklinger har tilstrækkelig, men ikke for stor, frigang. Dette hjælper med at forhindre, at rebet, der opvikles på tromlen, bliver presset mod eller gnider mod det reb, der allerede er opviklet på tromlen.
Ved flerlagsvikling skal afstanden mellem rillens centerlinjer være tilstrækkelig til at forhindre ståltovene i at røre hinanden ved den maksimale flettevinkel.
6. Andre fejlfaktorer
- Korrosion: Korrosion er en almindelig årsag til stålwirebrud. Den korrosive atmosfære, der skabes af driftsmiljøet, kan have en betydelig effekt på stålwirens levetid.
- Stødbelastning og vibrationer: At påføre stødbelastninger på et ståltov og udsætte det for vibrationer producerer højfrekvente, høje bøjningsspændinger. Effekten af vibrationer er særligt alvorlig ved tovens ende og kan forårsage udmattelsesbrud.
- For høj temperatur: Hvis et ståltov opererer ved en for høj temperatur, kan det svigte, fordi dets trækstyrke falder.
Ovenstående fejlanalyse viser, at stålwirefejl på traverskraner ofte er resultatet af en kombineret akkumulering af flere faktorer. I en faktisk fejlundersøgelse bør faktorerne analyseres grundigt, deres relative betydning bør skelnes, og den primære årsag til fejlen bør identificeres for at forlænge stålwirens levetid.
Zora Zhao
Ekspert i løftekran/portalkran/armkran/krandeleløsninger
Med mere end 10 års erfaring i den oversøiske kraneksportindustri hjalp 10.000+ kunder med deres spørgsmål og bekymringer før salg, hvis du har relaterede behov, er du velkommen til at kontakte mig!
WhatsApp: +86 189 3735 0200
E-mail: zorazhao@dgcrane.com
Kontaktoplysninger
DGCRANE er forpligtet til at levere de professionelle overhead kranprodukter og relavent service. Eksporteret til over 100 lande, 5000+ kunder vælger os, værd at stole på.
Tag kontakt
Udfyld dine oplysninger og en fra vores salgsteam vil vende tilbage til dig inden for 24 timer!
Abonner på vores nyhedsbrev
Den seneste DGCRANE-prisliste, nyheder, artikler og ressourcer.